
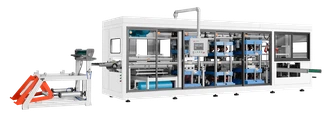
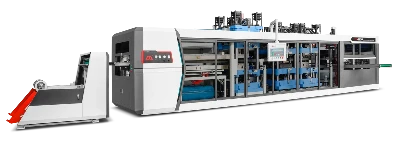

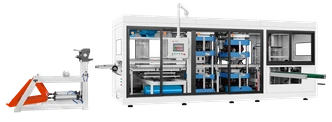
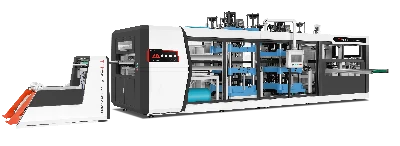
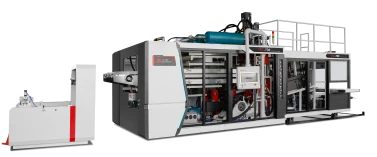
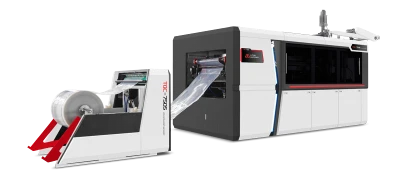
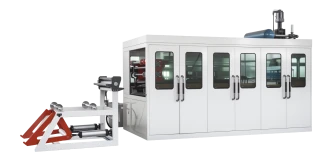
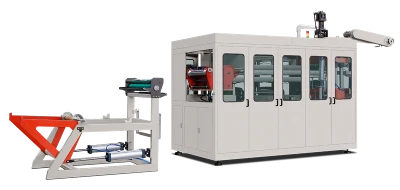
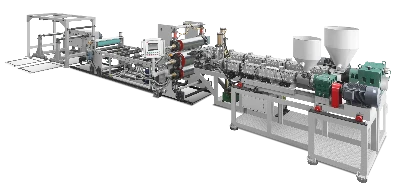
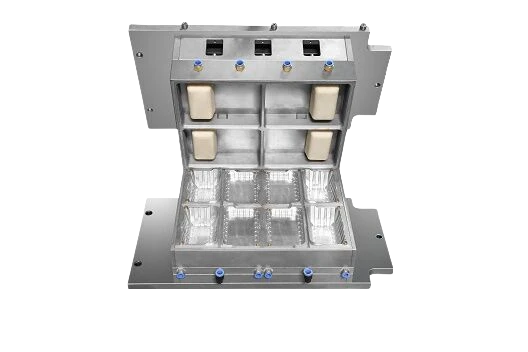
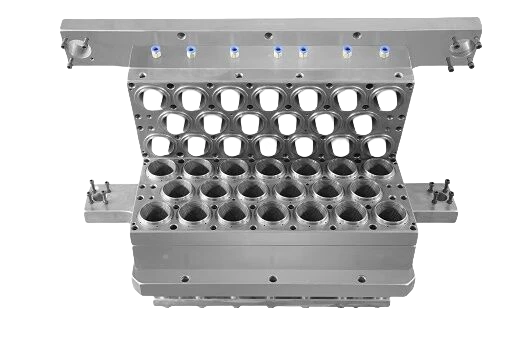
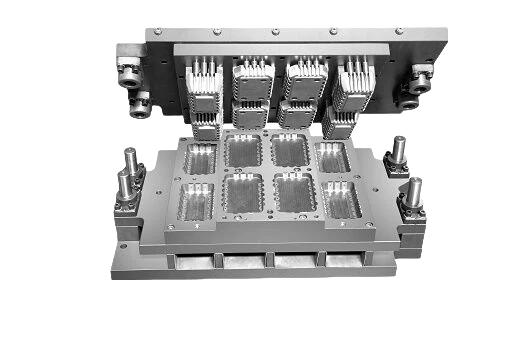
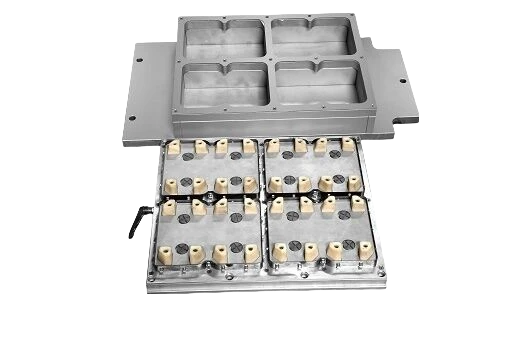
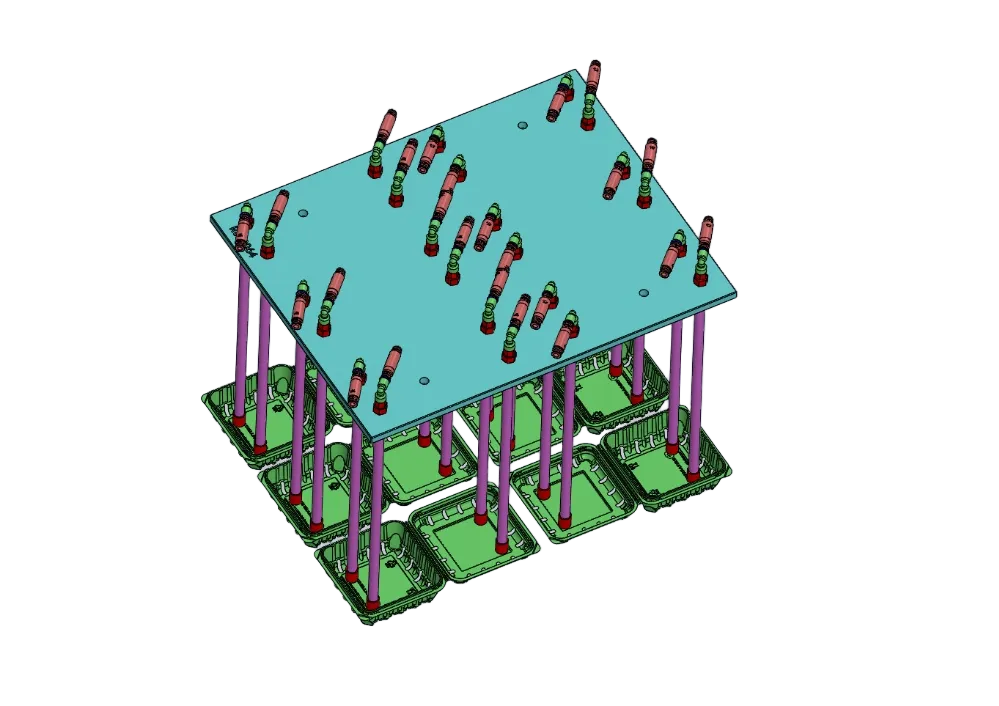

Máquina para bandejas de plástico para huevos las bandejas se fabrican con PP, PET o PVC. Se calienta la lámina hasta que se ablanda. Luego, el vacío y el aire comprimido la empujan dentro de un molde enfriado por agua. La máquina recorta y apila las bandejas en el mismo ciclo. No utiliza pulpa, agua ni túnel de secado. Cada bandeja se fabrica en segundos.
La principal diferencia entre las máquinas no es la fuerza de cierre, sino la precisión con la que controlan la separación entre las cavidades del molde y la altura de la bandeja. Estas dimensiones deben ser uniformes para que una clasificadora automática de huevos pueda procesar 30 bandejas por minuto sin atascarse. Las cavidades también deben sostener la cáscara en puntos firmes para reducir el riesgo de rotura.
Dos máquinas diferentes se conocen con el mismo nombre
Al buscar una máquina para fabricar bandejas de plástico para huevos, muchas de las ofertas eran de líneas de moldeo de pulpa. Los dos productos pueden parecer similares, pero se fabrican de formas distintas.
La línea de moldeo de pulpa mezcla fibras recicladas con agua. La mezcla húmeda se forma sobre un molde de malla. Luego se elimina el agua en un túnel de secado que utiliza gas, diésel o madera. El proceso puede durar de cuatro a ocho horas. La línea requiere un tanque de pasta, un sistema de tratamiento de agua, un edificio alto y moldes difíciles de cambiar.
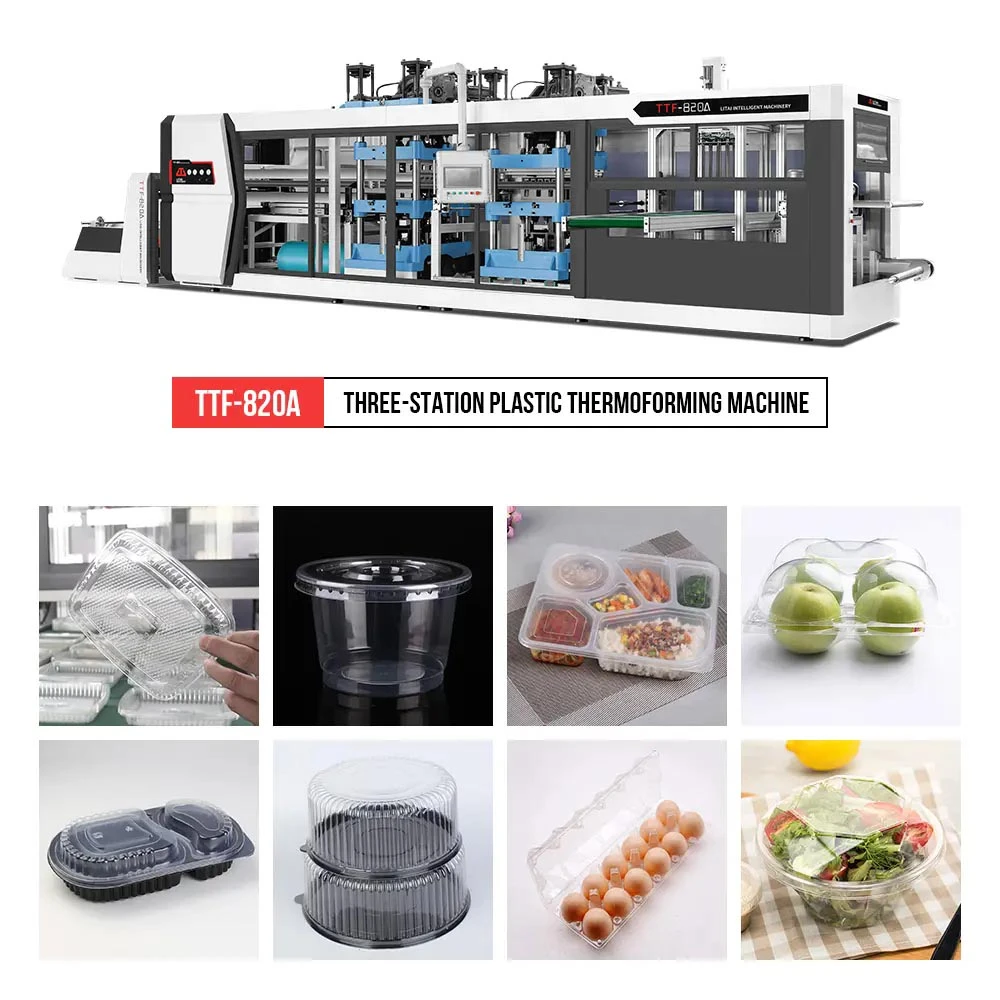
Una máquina de termoformado utiliza rollos de lámina plástica, un enfriador, aire comprimido y mesas horizontales.
Estas diferencias afectan al funcionamiento de las fábricas y a la calidad de sus productos. Las líneas de moldeo de pulpa suelen configurarse para un solo producto. Para fabricar bandejas distintas, la fábrica debe cambiar el molde y ajustar el secador. Una línea de termoformado puede fabricar productos diferentes cambiando los moldes. La misma máquina puede fabricar por la mañana una bandeja plana de 30 huevos y, después del almuerzo, un envase de seis huevos.
El moldeo de pulpa es una buena opción si su pedido consiste principalmente en bandejas planas estándar que se venden por peso. Si necesita un envase con bisagra, una bandeja transparente para exhibir huevos, una tapa impresa, cavidades con formas específicas o cambios rápidos entre productos durante un turno, el termoformado es una opción mejor.

Impacto de un ciclo en la hoja de cálculo
El proceso consta de varias etapas, y cada una influye en la siguiente. Se desenrolla la lámina de plástico, se precalienta para eliminar las curvaturas, se desplaza paso a paso hacia el horno y se sujeta. Los calentadores superiores e inferiores llevan la lámina a la temperatura adecuada de formado. El polipropileno se procesa a unos 150-165 °C, el HIPS a 120-140 °C y el PET amorfo a 110-140 °C. Cuando se cierra el molde, el vacío tira de la lámina desde abajo y el aire a 3–5 bar la presiona desde arriba. La lámina adopta la forma del molde. Luego se añade una placa de enfriamiento en canal al molde de aluminio. El punzón recorta el borde exterior, dejando los orificios de ventilación en su sitio y conservando la pieza. A continuación, la bandeja terminada baja hasta el apilador.
Al fabricar bandejas para huevos, hay dos aspectos especialmente importantes.
Primero, la flecha de la lámina. La bandeja para huevos es ancha y delgada. La lámina caliente se comba antes de llegar al molde. La deflexión varía inversamente con la cuarta potencia de la luz y con el cuadrado del espesor. Si el espesor de la lámina se reduce a la mitad, la flecha puede cuadruplicarse. Si se duplica la luz, la comba puede aumentar 16 veces. Por eso, una lámina de 0,5 mm en una máquina de 750 mm de ancho está cerca del límite práctico. Por eso, las zonas del calentador se controlan por separado; normalmente, el calentador inferior funciona un poco más despacio que el superior, mientras la cadena o el rodillo sostiene y desplaza la lámina. Los ensayos de tracción basados en la norma ISO 527-3 ayudan a los operarios a entender cuánto puede estirarse el material antes de que se desgarre la punta de la cavidad. Controlar la flecha ayuda a garantizar que la lámina alcance la altura adecuada para el molde.
El segundo aspecto es el recorte durante el ciclo de moldeo. Esto es más importante en las bandejas para huevos que en los vasos, ya que las bandejas tienen muchas cavidades dispuestas en una cuadrícula fija. Si una cavidad queda desalineada, la bandeja no se apilará bien. Recortar la bandeja con la misma herramienta ayuda a mantener la distancia entre cavidades con precisión. También elimina la necesidad de un segundo dispositivo de sujeción y evita variaciones causadas por el enfriamiento entre dos etapas separadas. LITAI Machinery afirma que su bastidor puede mantener una precisión de ±0,2 mm. Esto depende no solo del operario, sino también del diseño y la calidad de fabricación de la herramienta.
¿Qué altura tiene la pila?
La resistencia de muchas especificaciones de máquinas para fabricar bandejas de plástico para huevos se calculó mal. Supongamos que hay 12 bandejas, cada una con 30 huevos. Si cada huevo pesa 60 g, los 30 huevos pesan 1,8 kg. Añada unos 45 g por la bandeja. La estructura sostiene las 11 bandejas de arriba y pesa unos 20 kg, o 200 N.
La carga se distribuye sobre los postes entre las dos bandejas. Si hay unos 20 postes, cada uno soporta aproximadamente 10 N. Las paredes tienen 12 mm de altura, 0,7 mm de espesor y una sección transversal de unos 17 mm. La tensión es de alrededor de 0,6 MPa. El polipropileno tiene un límite de fluencia de unos 25–30 MPa, por lo que la bandeja trabaja aproximadamente a 1/50 de esa resistencia.
Esto ayuda a explicar por qué las bandejas rara vez fallan por compresión. Una bandeja económica puede sostener tanto bandejas económicas como costosas. Por eso, la resistencia por sí sola no es una buena forma de comparar ofertas de máquinas.
Se trata de poder pasar por la aduana. Cada columna de soporte debe ser más alta que la parte superior del huevo. Así, las bandejas de arriba se apoyan sobre los postes sin tocar los huevos de abajo. Si los proveedores reducen la altura de la bandeja 3 mm para ahorrar plástico, el espacio puede quedar demasiado pequeño. Aunque las bandejas sigan apilándose bien, los huevos se romperán por el peso. Entonces, los compradores informarán de una alta tasa de rotura de huevos, no de un fallo de la bandeja.
La resistencia es más importante durante el transporte que en los almacenes. El apilamiento estático normalmente no es un problema a 0,6 MPa. El mayor riesgo proviene de golpes repentinos. Las bandejas pueden estar demasiado cargadas, los camiones pueden pasar por baches o una horquilla de montacargas puede perforar el plástico estirable.
Estos incidentes pueden dañar los huevos. La norma ASTM D642 contempla ensayos de compresión y la ASTM D4169, ensayos de distribución. El comprador debe pedir al proveedor resultados de ensayo conforme a estos criterios y no evaluar la calidad de la bandeja únicamente por el espesor de sus paredes.
La geometría de las cavidades es donde se rompen los huevos
La cáscara del huevo tiene unos 0,3 mm de espesor y está compuesta de carbonato de calcio. Su resistencia varía de un huevo a otro. Cuando se comprime el huevo de un extremo al otro a lo largo de su eje mayor, normalmente soporta una fuerza de 25–45 N antes de romperse. A lo largo del eje menor, puede soportar aproximadamente un tercio de esa fuerza. Los extremos tienen forma de cúpula, mientras que la parte central es más cilíndrica. La zona central es la más débil.
Esta diferencia influye en el diseño de las cavidades de la bandeja. El huevo se coloca de lado, apoyado en ambos extremos, donde la cáscara curva es más resistente. Debe haber un espacio entre el huevo y el nervio inferior, para que el huevo no toque directamente la bandeja. Si la cavidad sostiene un solo lado del huevo en lugar de ambos extremos, la carga recaerá sobre la parte más débil de la cáscara. Aumentar el espesor de la bandeja no resolverá el problema: solo aumentará su peso, sin reducir la rotura de los huevos.
La distancia entre cavidades es el segundo factor clave. Afecta tanto al diseño de la bandeja como a los costos de producción. La cantidad de plástico utilizada por huevo depende del cuadrado de la distancia entre cavidades, del espesor de la lámina y de la densidad del material.
Por ejemplo, con una separación de 50 mm, una lámina de polipropileno de 0,7 mm y una densidad de 0,91 g/cm³ (ISO 1183-1), se utilizan aproximadamente 1,59 g de plástico por huevo. Cada huevo ocupa un área de 2.500 mm² y requiere un volumen de material de 1.750 mm³. Por tanto, tras recortar los bordes exteriores, una bandeja plana de 30 huevos pesa unos 45 g.
Reducir la distancia entre cavidades de 50 mm a 45 mm ahorra alrededor del 19 % de plástico por huevo. Sin embargo, sin comprimir el huevo, las cavidades más pequeñas quizá no puedan alojar huevos que pesen más de 63 g. Como las clasificadoras ya separan los huevos por tamaño, es preferible utilizar una bandeja de una sola medida en lugar de una que no se adapte bien a varios tamaños.
El espacio alrededor de la parte más ancha del huevo debe ser de 1–2 mm. Si es demasiado pequeño, la cavidad aprisiona la cáscara en lugar de sostenerla. Si es demasiado grande, el huevo se moverá durante el transporte y golpeará el borde del nervio de soporte.
Aire, agua y límite de 7,2 °C
Los huevos contienen aproximadamente un 75 % de agua. Una bandeja para huevos debe sostenerlos y permitir que el aire circule a su alrededor. Esto plantea distintas necesidades de diseño según la normativa de la Unión Europea y de Estados Unidos.
En la Unión Europea, el Reglamento (CE) n.º 589/2008 de la Comisión Europea, basado en el Reglamento (UE) n.º 1308/2013, establece normas para la comercialización de los huevos. Los huevos de categoría A no deben lavarse ni lavarse. La capa protectora natural de la cáscara, llamada cutícula, debe conservarse. Las bandejas deben ayudar a mantener secos los huevos. Los restos de agua en la cáscara pueden causar problemas; por eso, el diseño debe reducir la condensación.
En Estados Unidos, los huevos se limpian y desinfectan antes de envasarlos. Conforme al título 21 del CFR, sección 118.4(e), deben mantenerse a 7,2 °C (45 °F) o menos. Las bandejas deben permitir el drenaje, ya que los huevos lavados pueden seguir mojados al refrigerarse.
El límite de almacenamiento de 7,2 °C plantea problemas de diseño para los importadores. Cuando una bandeja fría de huevos entra en una sala de envasado a 25 °C y 60 % de humedad relativa, el punto de rocío es de unos 17 °C. La temperatura de los huevos está 10 °C por debajo del punto de rocío, por lo que puede formarse agua en cuestión de minutos.
Si las cavidades no tienen orificios de drenaje, el agua se acumula alrededor de los huevos. Si la bandeja se coloca sobre una caja de cartón impresa, el agua puede extenderse al papel y dañar la tinta y las etiquetas. Las bandejas utilizadas en una cadena de frío a 7 °C necesitan orificios para evitar la acumulación de agua. Sin ellos, podrían culparse las bandejas de problemas de moho causados por la condensación.
Los orificios forman parte del diseño; no son solo un detalle visual. Deben situarse en el valle bajo los huevos, no debajo de los puntos de apoyo. Los orificios en la zona de soporte debilitan la estructura y pueden dejar bordes afilados que dañen la cáscara.
Un área abierta total del 6–10 % es un buen punto de partida. Permite que circule el aire y salga el agua sin debilitar demasiado los nervios. Los orificios deben estar al menos a 3 mm del borde recortado. Si quedan demasiado cerca, el punzón puede desgarrar los bordes y dejar esquinas afiladas en las zonas por donde se manipulan las bandejas.
La elección de la resina depende de la bisagra
Al elegir una máquina para fabricar bandejas de plástico para huevos, hay que seleccionar el material plástico adecuado antes del moldeo. El factor principal es si la bandeja tiene bisagras. Los envases con bisagra suelen fabricarse con polipropileno (PP). El molde forma una sección de bisagra de 0,25–0,4 mm. El polipropileno soporta los pliegues repetidos porque sus cadenas poliméricas se alinean en esa sección delgada. El poliestireno (PS) y el PET no se comportan igual de bien: pueden romperse en el primer pliegue o después de dos o tres. Por eso, la mayoría de los envases para huevos con bisagra se fabrican con PP.
Para las bandejas planas y abiertas para huevos, hay más materiales entre los que elegir. El PET ofrece transparencia, buena rigidez y mejores opciones de reciclaje. Sin embargo, la lámina debe secarse hasta alcanzar una humedad residual de 50–200 ppm antes del calentamiento. El PVC es transparente, económico y rígido. Se ha utilizado ampliamente durante años en bandejas planas para huevos en algunas zonas de Asia. Sin embargo, el PVC es más pesado: tiene una densidad de 1,38 g/cm³, frente a 0,91 g/cm³ del polipropileno. Para un mismo volumen de cavidad de 1.750 mm³, se necesitan aproximadamente 2,4 g de PVC y 1,59 g de polipropileno. El PVC también requiere prestar más atención a las normas de contacto con alimentos y a su manipulación. El PS es rígido y frágil. Es adecuado para bandejas planas que no necesitan doblarse, pero no para envases con bisagra. El PLA se termoforma a 90-120 °C. Según sus propiedades de ablandamiento conforme a la norma ISO 306, sirve para exhibidores refrigerados, pero puede ablandarse en furgonetas de reparto calurosas.
| Resina | Bisagras | Vías de exposición a los alimentos | Fallos |
|---|---|---|---|
| PP | Sí, bisagras flexibles | 21 CFR 177.1520; (UE) 10/2011 | Fluencia en almacenes calurosos |
| PET | No es necesario | 21 CFR 177.1630; (UE) 10/2011 | Humedad si las láminas no están secas |
| PVC | No es necesario | Vías de separación doméstica y de la UE | Debate sobre la densidad y el fin de vida útil |
| PS | No es necesario | 21 CFR 177.1640; (UE) 10/2011 | Se deforma con cualquier pliegue |
| PLA | No es necesario | (UE) 10/2011, más una declaración de compostabilidad | Calor, aproximadamente 55 °C o más |
Las normas de contacto con alimentos dependen del material plástico, no de la forma de la bandeja. En Europa, el Reglamento (CE) n.º 1935/2004 y el Reglamento (UE) n.º 10/2011 de la Comisión establecen normas para los materiales plásticos destinados a entrar en contacto con alimentos. En Estados Unidos, materiales comunes como el PP y el PET están contemplados en distintas secciones de la normativa sobre contacto con alimentos. Que un palé de polipropileno esté aprobado no significa que siga cumpliendo las normas si cambia el material.
LITAI Machinery ha diseñado líneas de producción para PP, PS, HIPS, PET, PVC y materiales mezclados con almidón de maíz. Los sistemas de calentamiento, enfriamiento y descarga deben funcionar conjuntamente, por lo que se consideran una línea completa.
Número de compras
El área de formado es el primer dato que casi siempre se interpreta mal. Lo importante no es el tamaño de la platina, sino el espacio que ocupa la bandeja, porque se paga por la lámina que se suministra, no solo por la que se utiliza.
| Formato | Distribución de las cavidades | Cavidad en una cuchilla de 750 × 480 | Área de uso | Resina por huevo |
|---|---|---|---|---|
| Bandeja plana para 30 huevos | Cal. 50 mm 6 × 5 | 2 | 42% | 1,6 g |
| Bandeja plana para 20 huevos | Cal. 50 mm 5 × 4 | 6 | 83% | 1,6 g |
| Envase para 12 huevos | 2 × 6, con tapa | 4 | 67% | 3,2 gramos |
| Envase para 6 huevos | 2 × 3, con tapa | 9 | 75% | 3,2 gramos |
| Bandeja para 30 huevos de codorniz | Cal. 30 mm 6 × 5 | 12 | 90% | 0,6 gramos |
El tipo de molde es importante. Una bandeja plana de 30 huevos no encaja en una platina de esta forma. Mide 300 × 250 mm, por lo que solo ocupa una parte de una mesa de 750 mm. La mayor parte de la lámina tendría que volver al molino. Una bandeja plana de 20 huevos permite disponer tres moldes, es decir, seis quintos de la mesa. El envase con bisagra también utiliza más plástico por huevo, porque la tapa añade superficie sin alojar huevos. Cada huevo requiere el doble de resina que una bandeja con la misma separación entre cavidades.
El ancho de la lámina también es importante, aunque los compradores suelen olvidarlo. LITAI Machinery fabrica moldes que van desde 650 × 300 mm hasta bastidores de 750 × 480 mm. Las líneas tienen un ancho de 510–770 mm. Esto permite al comprador utilizar un molde muy estrecho con una lámina delgada sin pagar por un rodillo de ancho completo que no se aprovecha con ese molde.
El resto de las especificaciones de la máquina eran sencillas. Las bandejas para huevos suelen fabricarse con láminas de 0,5–0,9 mm de espesor. El bastidor admite láminas de hasta 1,8 mm. Por debajo de 0,5 mm, la parte superior de la cavidad puede quedar demasiado delgada para superar la prueba de resistencia a daños. Una cavidad típica tiene 40–50 mm de profundidad. Los bastidores de LITAI Machinery tienen una profundidad de 125–180 mm, lo que deja margen para productos más profundos en el futuro.
También es importante que el tiempo de transferencia no supere los 20 minutos. La demanda de bandejas para huevos varía según la temporada, y los compradores pueden necesitar distintos tamaños. La demanda de calor es más útil para calcular el consumo de energía que la potencia nominal instalada de los calentadores. Una lámina de 750 × 480 mm y 0,7 mm de espesor pesa unos 230 g; al calentarse de 25 °C a 155 °C, con una capacidad calorífica específica de unos 1,9 kJ/kg·K, requiere aproximadamente 57 kJ. A 18 ciclos por minuto, la máquina necesita una potencia térmica neta cercana a 17 kW para compensar las pérdidas del calentador.
Había que comprobar dos cosas en el lugar. Primero, apile 20 bandejas y mida la altura total en tres puntos. La variación de altura debe limitarse a unos pocos milímetros. Si la pila aumenta de altura al añadir cada bandeja, los topes no están manteniendo las bandejas separadas.
A continuación, saque una bandeja de la parte central de un cargador lleno y cuente cuántas bandejas han salido. Pruebe bandejas fabricadas con materiales almacenados en condiciones controladas. La norma ISO 291 establece las condiciones estándar para el acondicionamiento y ensayo de plásticos. Una bandeja probada en una sala fría y seca puede comportarse de forma distinta a otra preparada para el transporte.
Hay que volver a comprobarlo antes de la aceptación. Verifique que la máquina cumpla la norma ISO 12100. En la evaluación de riesgos, compruebe que los enclavamientos del horno y del punzón satisfagan los requisitos de seguridad. El diseño eléctrico de la máquina también debe cumplir las normas IEC y las disposiciones aplicables del Reglamento (UE) 2023/1230.
Preguntas frecuentes
¿Puede una máquina fabricar tanto bandejas planas como envases con bisagra?
La máquina puede fabricar ambos tipos, pero cada uno necesita su propio molde. Los envases con bisagra requieren cuchillas y láminas de polipropileno en el molde. También se necesita un apilador que cuente los envases cerrados, en lugar de bandejas planas. Planifique utilizar dos moldes en una sola máquina.
¿Qué espesor debe tener la bandeja para huevos?
Las láminas deben tener el espesor suficiente para que las puntas de las cavidades resistan el recorte, pero también ser lo bastante delgadas para evitar desperdiciar plástico. Empiece con una lámina de 0,7 mm. Abra una cavidad y mida el espesor en su punto más delgado. Solo debe reducirse el espesor de la bandeja después de que esta haya superado la prueba de rotura.
¿Cuántos huevos puede producir esta máquina por hora?
La producción se calculó a partir del número de cavidades, el número de huevos por cavidad y los ciclos reales de producción, no de la velocidad nominal de circulación. Con 18 ciclos activos y 60 ciclos de huevos por minuto, el rendimiento es de unos 1.080 huevos por minuto, o 64.800 huevos por hora. Un bastidor de 750 × 480 mm solo puede alcanzar este rendimiento si el molde aprovecha toda la superficie disponible.
Y lo más importante
Las máquinas para fabricar bandejas de plástico para huevos utilizan calentadores, moldes, un enfriador y prensas. Sin embargo, el diseño del molde es lo que más influye en la producción. La separación entre cavidades, la forma del soporte, la altura de los apoyos y la forma de los orificios deben definirse antes de pedir una máquina.
Elija una bandeja fácil de separar y apilar. Después, elija un bastidor que se ajuste a ella. LITAI Machinery ofrece opciones de distribución de moldes, profundidad de formado y espesor de lámina para fabricar vasos, bandejas y envases. Puede procesar PP, PS, PET, PVC y PLA. Encontrará más detalles en litaimachinery.com.
Fuente de información
- ISO 527-3: propiedades de tracción de películas y láminas delgadas
- ISO 306: temperatura de ablandamiento Vicat de los termoplásticos
- ISO 1183-1: densidad de plásticos no celulares, método de inmersión
- ISO 291: atmósferas estándar para el acondicionamiento de probetas de plástico
- ISO 12100: evaluación y reducción de riesgos mecánicos
- IEC 60204-1: equipo eléctrico de máquinas industriales
- Reglamento (UE) 2023/1230: seguridad de las máquinas
- Reglamento (CE) n.º 1935/2004: materiales y objetos destinados a entrar en contacto con alimentos
- Reglamento (UE) n.º 10/2011 de la Comisión Europea: materiales plásticos en contacto con alimentos
- 21 CFR 177.1520, 177.1630, 177.1640: polímeros para contacto con alimentos: olefinas, PET y estireno
- Reglamento (CE) n.º 589/2008 de la Comisión Europea: normas de comercialización de los huevos
- 21 CFR 118: producción, almacenamiento y transporte de huevos con cáscara
- ASTM D642: resistencia a la compresión de contenedores de envío
- ASTM D4169: contenedores de envío y ensayo de rendimiento del sistema