
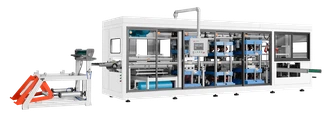
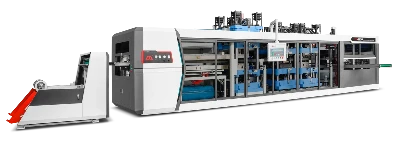

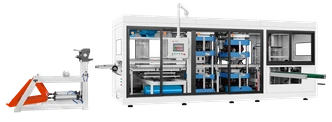
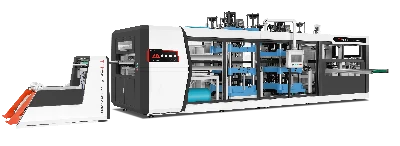
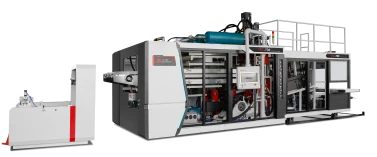
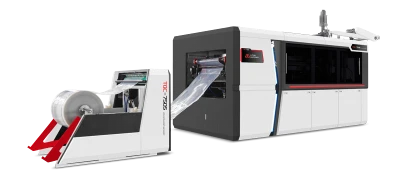
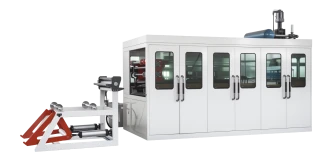
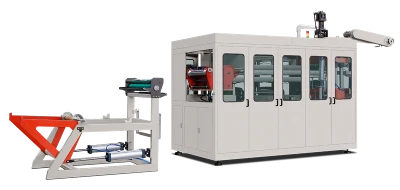
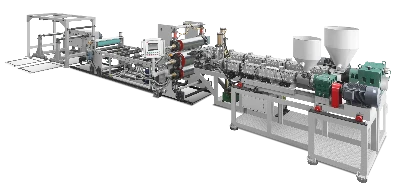
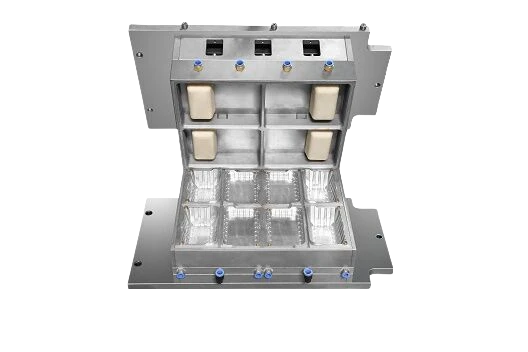
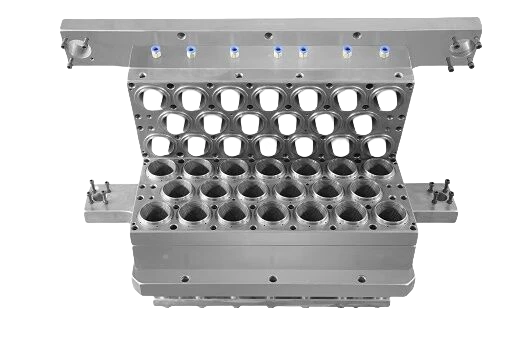
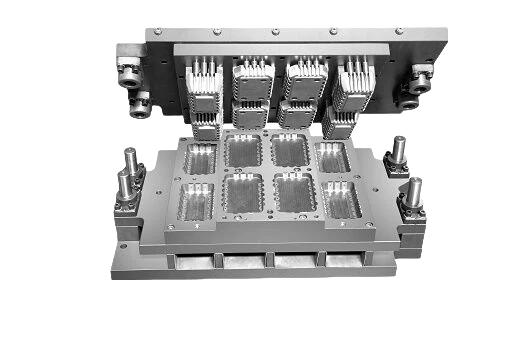

La máquina para fabricar vasos de poliéster calienta el PET amorfo hasta alcanzar un intervalo estrecho de temperaturas por encima de su transición vítrea. Después, se forma una lámina delgada sobre un molde con temperatura controlada y el vaso se recorta en el mismo ciclo. Así funcionan la mayoría de las líneas de termoformado. La principal diferencia entre el PET y el PP o el PS es que el PET debe calentarse en el momento adecuado. Si se calienta durante demasiado tiempo, empieza a cristalizar. Una vez que la lámina cristaliza demasiado, resulta difícil o imposible moldearla correctamente. La máquina debe controlar el tiempo y la temperatura de calentamiento, utilizar moldes fríos para vasos transparentes o moldes calientes para vasos cristalizados, y procesar láminas completamente secas.
Cambios cuando la resina es PET
Cada tipo de resina impone distintas limitaciones a una máquina de termoformado. El polipropileno (PP) y el poliestireno (PS) se ablandan y se moldean al calentarse. Por lo general, pueden seguir procesándose durante el moldeo sin mayores problemas, aunque la máquina se caliente lenta o rápidamente, o permanezca caliente mientras los operarios despejan obstrucciones. El PET amorfo es diferente. Sale de la línea de extrusión en un estado vítreo y frío, con una densidad de aproximadamente 1,335 g/cm³. Esta situación no es estable a largo plazo. Según la norma ISO 1183-1, el PET totalmente cristalino tiene una densidad elevada, de aproximadamente 1,455 g/cm³. Como el PET cristalizado es más difícil de moldear, debe formarse antes de que cristalice demasiado.
LITAI Machinery utiliza los mismos moldes basculantes básicos, servomotores y bastidores hidráulicos que para otros plásticos. La principal diferencia está en la configuración del proceso. La máquina para fabricar vasos de PET debe controlar la temperatura y secar correctamente la lámina. Su rendimiento depende no solo del tamaño de la pieza moldeada, sino también de cómo la máquina controla el calor y mantiene seca la lámina de PET.
Calentamiento: intervalos de tiempo limitados
La diferencia entre un vaso transparente de PET y uno blanco se reduce a un intervalo de temperatura muy estrecho.
El PET amorfo se ablanda a 75–80 °C y se funde a 250–260 °C. A unos 140 °C puede empezar a cristalizar sin molde, ya que las cadenas del polímero pueden moverse y formar estructuras ordenadas. Este comportamiento puede medirse mediante calorimetría diferencial de barrido según las normas ISO 11357-3 y ASTM D3418. Las láminas deben calentarse cuidadosamente hasta alcanzar una temperatura superficial de aproximadamente 110–140 °C. Los vasos de polipropileno suelen formarse con temperaturas de lámina más elevadas, de unos 150–165 °C.
Esto modifica el funcionamiento de los calentadores. Las zonas de calentamiento requieren ajustes más bajos, y los calentadores superior e inferior necesitan un control más preciso. La distancia entre el último calentador y la estación de moldeo también debe ser corta. Una vez que el PET alcanza la temperatura adecuada, el tiempo antes de que empiece a cristalizar es limitado. El sobrecalentamiento del PP puede causar combado, que puede corregirse ajustando el proceso. El sobrecalentamiento del PET puede provocar cristalización, un proceso que no se puede revertir durante el moldeo normal.
Dos opciones: vasos transparentes y vasos cristalizados
El proceso para producir vasos transparentes de PET utiliza láminas amorfas y moldes refrigerados, normalmente a 15–25 °C. El vaso se enfría rápidamente y conserva su estructura vítrea transparente. El resultado es un vaso transparente, similar a los vasos de poliestireno que sustituye. Sin embargo, su resistencia al calor está limitada por la temperatura de transición vítrea, por lo que es adecuado para bebidas frías o a temperatura ambiente, pero no para rellenarlo con bebidas calientes.
El proceso de PET cristalizado se realiza con moldes calientes, normalmente a temperaturas de 140–170 °C. El vaso permanece en el molde el tiempo suficiente para que el material cristalice. Esto hace que el vaso sea opaco y blanco, y aumenta su resistencia al calor. La norma ISO 306 mide el comportamiento de ablandamiento para ayudar a evaluar el rendimiento del PET frente al calor; el aspecto por sí solo no indica su resistencia térmica.
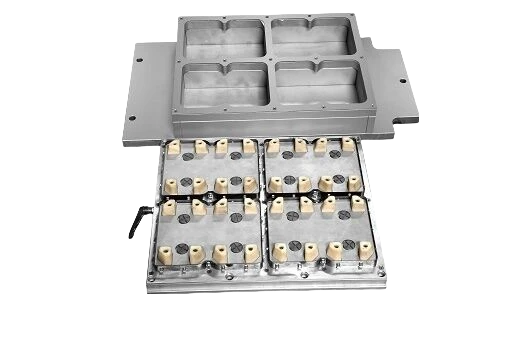
Al realizar un pedido de Máquina para fabricar vasos de PET Para fabricar vasos transparentes, el sistema necesita un enfriador de moldes y un ciclo de unos pocos segundos. Para los vasos cristalinos, la máquina necesita un molde calentado con aceite y un ciclo más largo, que suele durar varias decenas de segundos. Pasar de un proceso a otro requiere cambios en el sistema de calentamiento, el diseño del molde y los sistemas de salida de los vasos. LITAI Machinery ofrece dos configuraciones sobre la misma estructura básica de moldeo.
| Transparente, amorfo | Cristalización | |
|---|---|---|
| Temperatura del molde | 15–25 °C, refrigerado | 140–170 °C, calentado |
| Aspecto | Transparente como el vidrio | blanco opaco |
| Temperatura de funcionamiento | Llenado en frío y a temperatura ambiente | Elementos calefactores |
| Tiempo de ciclo | Segundos | Varias decenas de segundos |
Secado y longitud de las cadenas: qué aporta la lámina
El agua puede degradar el PET a las elevadas temperaturas de fusión. Por eso, la resina de PET se seca durante 4–6 horas a 160–170 °C antes de la extrusión. El secador debe mantener el punto de rocío cerca de −40 °C y reducir el contenido de humedad a aproximadamente 0,005–0,02 %, o 50–200 ppm. La humedad debe medirse, no comprobarse al tacto.
Incluso pequeñas cantidades de agua pueden dañar las cadenas del polímero. Con una humedad de 100 ppm, un kilogramo de PET contiene unos 5,6 mmol de agua. Si cada molécula de agua rompe un enlace éster, una sola fusión puede reducir en aproximadamente una décima parte el número de cadenas del polímero en una resina para láminas con una viscosidad intrínseca de 0,80 dL/g y un peso molecular medio de 20.000 g/mol. La viscosidad intrínseca puede disminuir aproximadamente 0,05 dL/g. Esto puede volver quebradizo el vaso y hacer que se agriete el borde.
Las vetas plateadas y las pequeñas burbujas en las paredes de los vasos son signos comunes de daños causados por la humedad. Los compradores suelen ser los primeros en notarlos porque son fáciles de ver y fotografiar. LITAI Machinery considera que el secado de la resina y el tratamiento de la lámina forman parte de las especificaciones de la línea de moldeo. Si el PET queda expuesto entre el secador y el horno de moldeo, vuelve a absorber humedad. Si hay dudas sobre la calidad de la lámina recibida, compruebe su viscosidad intrínseca mediante viscosimetría capilar según la norma ISO 1628-5 o ASTM D4603.
Fabricación y reparación de un vaso que se agrieta
Las láminas de PET deben calentarse por encima de su temperatura de transición vítrea antes de estirarlas. Si la temperatura es demasiado baja, el material puede deformarse en lugar de estirarse uniformemente, y la zona estirada se volverá blanca. Este defecto se llama blanqueamiento por tensión. Las láminas tampoco deben calentarse demasiado, porque el PET se endurece al estirarse. Este endurecimiento por deformación ayuda a formar vasos profundos sin que se rompa el fondo. También significa que el material se endurece rápidamente durante el moldeo. A medida que la lámina se ablanda, el macho debe moverse rápidamente al principio y más despacio hacia el final. El vacío por sí solo suele ser insuficiente para formar un vaso cónico, por lo que a menudo se emplean presiones de 4–8 bar en los sistemas de asistencia por macho para ayudar a dar forma al material.
El recorte también puede afectar a la calidad del vaso. Los bordes se cortan en las herramientas de moldeo, que ayudan a mantener sus dimensiones dentro de ±0,2 mm en una máquina bien ajustada. El borde también es un punto habitual de defectos porque es delgado, está muy orientado y cristaliza con mayor facilidad al entrar en contacto con una herramienta caliente. Una veta tenue en el borde indicaba una cristalización parcial. Esa zona se siente más dura y probablemente se agriete antes que la pared transparente contigua.
Recortar los bordes dentro de los moldes también mejora la seguridad y mantiene las manos alejadas de las cuchillas expuestas. El diseño mecánico debe cumplir las normas de seguridad pertinentes, incluidas ISO 12100 e ISO 13849-1. Los sistemas eléctricos deben cumplir la norma IEC 60204-1 y la normativa aplicable sobre maquinaria, incluido el Reglamento (UE) 2023/1230.
| Lo que se ve | Qué indica |
|---|---|
| paredes o bordes de color blanco lechoso | Por debajo de la transición: imágenes |
| Vetas plateadas y espuma delicada | La lámina está húmeda, no defectuosa. |
| Banda opaca y, después, bordes agrietados | Cristalización de los bordes |
| Pared lateral completa y base muy fina | Asistencia del macho insuficiente |
Producción: mismas herramientas, cifras diferentes
Aunque las máquinas para fabricar vasos de PET y las líneas de producción de polipropileno funcionen a velocidades similares, sus cifras de producción son diferentes. La diferencia se debe a las necesidades de calentamiento y a las condiciones de moldeo.
Tomemos una lámina de PET de 0,5 mm de espesor y una densidad de 1,335 g/cm³. Una lámina de 730 × 320 mm pesa unos 156 gramos. Calentarla de 25 °C a 130 °C requiere aproximadamente 28 kJ, suponiendo una capacidad calorífica específica de 1,7 kJ/kg·K. A 15 ciclos por minuto, la demanda de calor para el moldeo es de unos 7 kW.
En el caso del polipropileno, las láminas de 140 g se calientan de 25 °C a 155 °C. Con una capacidad calorífica específica de 1,9 kJ/kg·K, requieren unos 35 kJ por ciclo. A 20 ciclos por minuto, la demanda de calor es de casi 11 kW. Esto significa que los hornos para PET necesitan menos calor para formar el material.
La principal diferencia está en la producción. Un molde de 36 cavidades puede producir 540 vasos por minuto, es decir, unos 32.400 vasos por hora. A 20 ciclos por minuto, el mismo molde puede producir 720 vasos por minuto, o unos 43.200 vasos por hora.
Los sistemas de secado también consumen energía. A 160–170 °C, secar unos 140 kg de lámina de PET por hora aumenta la demanda de calor en aproximadamente 10 kW, sin contar la energía necesaria para regenerar el desecante. Por ello, LITAI Machinery basa sus requisitos prácticos para las líneas de producción de PET en los secadores y las máquinas de moldeo.
¿Qué no pueden hacer las mascotas?
Una ventaja del PET es que se recoge y recicla ampliamente. Los vasos de PET también pueden cumplir las normas de diseño para el reciclaje. Sin embargo, los vasos de PET amorfo empiezan a ablandarse a unos 70–80 °C, por lo que no son adecuados para el llenado en caliente, el tratamiento en autoclave ni el lavado comercial de vajilla. El PET también es sensible a las mellas y puede dañarse con sustancias muy alcalinas, por lo que no es adecuado para algunas aplicaciones con niveles de pH elevados.
El PET no es compostable y no cumple los requisitos de compostabilidad de las normas EN 13432 ni ASTM D6400. Desde septiembre de 2026, la Directiva (UE) 2024/825 considera las afirmaciones medioambientales no fundamentadas una práctica comercial desleal.
Los vasos de PET también deben cumplir las normas sobre materiales en contacto con alimentos. En Estados Unidos, el tereftalato de polietileno está contemplado en el título 21 del Código de Regulaciones Federales, sección 177.1630 (21 CFR 177.1630). En Europa, los requisitos para los materiales en contacto con alimentos se establecen en el Reglamento (CE) n.º 1935/2004 y el Reglamento (UE) n.º 10/2011 de la Comisión. El PET reciclado debe proceder de un proceso de reciclaje autorizado por el Reglamento (UE) 2022/1616. Este reglamento autoriza los procesos de reciclaje, en lugar de los materiales reciclados habituales. Actualmente, los requisitos de contenido reciclado establecidos en la Directiva (UE) 2019/904 se aplican a las botellas de bebidas, no a los vasos.
Preguntas frecuentes
¿Se pueden procesar PET y polipropileno en una misma línea?
La estructura de moldeo funciona porque LITAI Machinery fabrica máquinas para distintos plásticos. Sin embargo, las herramientas y el sistema de calentamiento deben adaptarse a cada material. El PET requiere un mayor control y, por lo general, temperaturas más bajas en las herramientas. Debido al estrecho intervalo de moldeo, también se necesita un proceso más suave. Las láminas deben secarse antes de entrar en el horno.
¿Por qué a veces los vasos de PET se ven turbios?
Una zona estirada de color blanco lechoso indica que se formó por debajo de la temperatura de transición vítrea. Una opacidad que cubre toda la pieza, incluida la pestaña sin formar, puede indicar que la lámina empieza a cristalizar en el horno. Las pequeñas burbujas o vetas plateadas suelen indicar humedad en la lámina. Cada problema requiere una solución diferente.
¿Cuáles son los errores más comunes en las especificaciones?
Elija el vaso según el uso y la temperatura que deberá soportar, no solo por su aspecto. Un vaso transparente de PET amorfo y uno opaco de PET cristalino pueden fabricarse en la misma máquina para fabricar vasos de PET y tener un acabado igualmente perfecto. Sin embargo, su resistencia al calor puede variar en más de 100 grados. Si encarga vasos de PET sin especificar si contendrán productos fríos o calientes, podría recibir un sistema de calentamiento y moldeo inadecuado.
Las etapas básicas de una máquina para fabricar vasos de PET son las mismas que las de otras líneas de termoformado: desenrollar, calentar, dar forma, enfriar, recortar y apilar. Las principales diferencias son el estrecho intervalo de temperatura de moldeo, la necesidad de secar la lámina hasta alcanzar un nivel de humedad muy bajo y la elección de moldes calientes o refrigerados para los vasos, así como de moldes calientes para los vasos resistentes al calor. En litaimachinery.com hay disponibles planos, información sobre la profundidad de moldeo y opciones de moldes para vasos, bandejas y recipientes de polipropileno, PS, PET y PLA.
Fuente de información
- ISO 11357-3, ASTM D3418 e ISO 306: fusión, cristalización y temperatura de reblandecimiento Vicat de los termoplásticos
- ISO 1183-1, ISO 1628-5 y ASTM D4603: densidad de plásticos no celulares y viscosidad intrínseca del poliéster termoplástico
- ISO 12100, ISO 13849-1, IEC 60204-1 y el Reglamento (UE) 2023/1230: evaluación de riesgos de maquinaria, seguridad de los sistemas de control, equipos eléctricos y marco normativo de la UE para maquinaria
- Reglamento (CE) 1935/2004, Reglamento (UE) 10/2011 de la Comisión y 21 CFR 177.1630: materiales y polímeros en contacto con alimentos
- Reglamento (UE) 2022/1616: reciclaje de materiales plásticos en contacto con alimentos y procesos de reciclaje autorizados
- Directiva (UE) 2019/904 y Directiva (UE) 2024/825: objetivos para los plásticos de un solo uso y fundamentación de las afirmaciones medioambientales
- EN 13432 y ASTM D6400: compostabilidad de los envases