
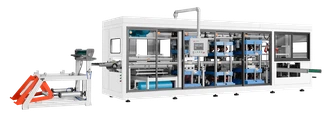
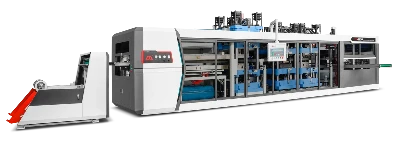

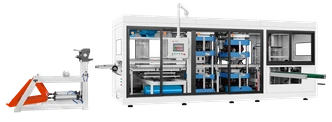
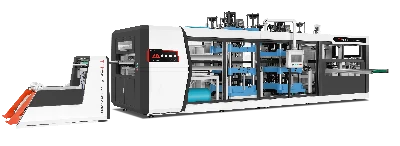
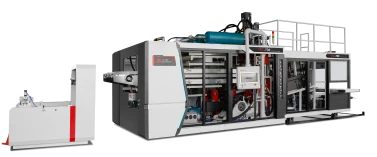
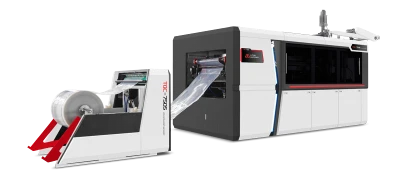
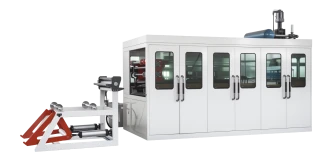
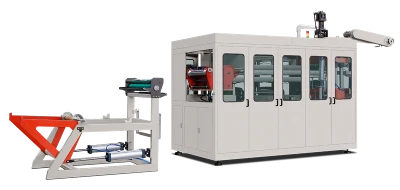
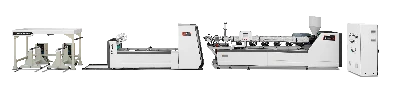
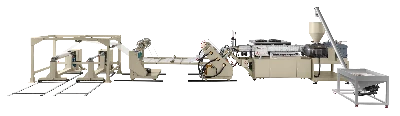
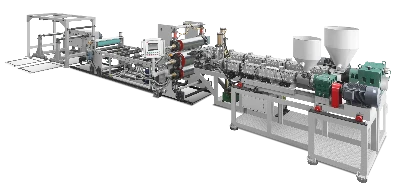
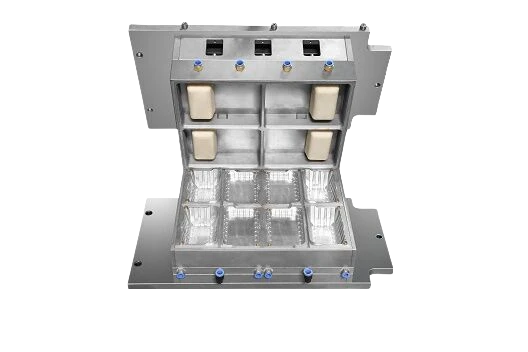
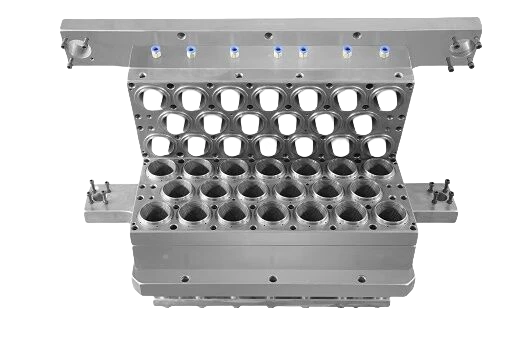
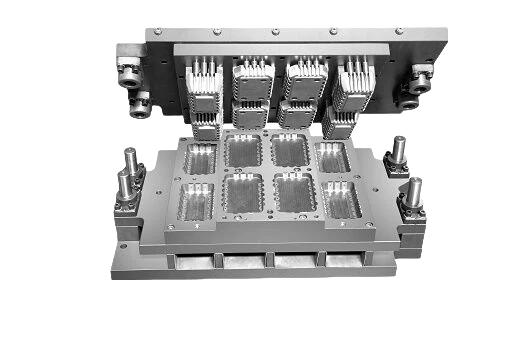
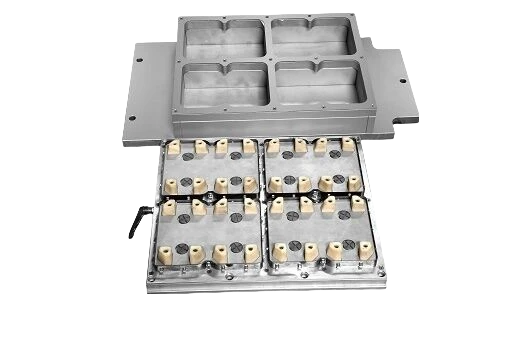
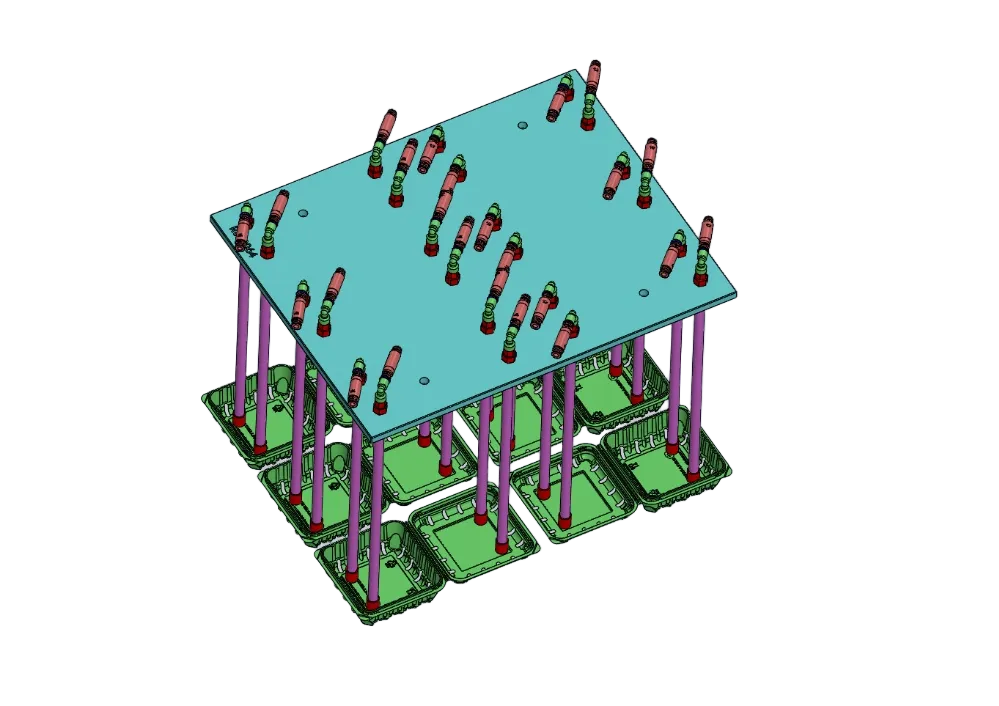

La diferencia no está en la estación de formado ni en el sistema de vacío. Las máquinas con carga manual de papel y las máquinas para fabricar vasos de plástico utilizan el mismo proceso: calentar la lámina, presionarla contra un molde frío para darle forma y, después, recortarla. La diferencia principal es cuántas veces debe manipular el operario la lámina o el producto durante un ciclo. En una máquina semiautomática, los operarios cargan el papel, retiran la lámina formada y la llevan a una máquina de corte independiente. En una línea totalmente automatizada, el papel se alimenta desde un rollo, la máquina corta los vasos en el molde y, a continuación, un apilador los cuenta y recoge.
La palabra «automático» abarca tres tipos distintos de tareas
Casi ninguna máquina realiza por sí sola todo el trabajo, por lo que las especificaciones de automatización de una máquina para fabricar vasos de plástico deben indicar cuáles de estas tres tareas lleva a cabo. La primera es la alimentación de láminas: el papel puede alimentarse mediante rodillos servoaccionados o los operarios pueden introducir las láminas en cada ciclo. La segunda es extraer y recortar los vasos: una prensa puede cortarlos en el molde, o las láminas calientes pueden trasladarse a una prensa de corte independiente. La tercera es la eliminación de residuos: la máquina puede enviar el papel sobrante a una granuladora o el operario puede retirarlo manualmente.
Las máquinas que alimentan el papel automáticamente, pero requieren que los operarios recorten los vasos y retiren los recortes, suelen denominarse alimentadores de papel semiautomáticos. El término «automático» no es preciso si el proveedor no especifica qué tareas realiza la máquina. Lo importante es cuántas láminas o productos debe manipular un operario en cada ciclo. Cada vez que un trabajador accede a la zona de las herramientas, existe un riesgo de seguridad. Una evaluación de riesgos conforme a ISO 12100 ayuda a identificar esos riesgos. Las máquinas para vasos de LITAI Machinery integran alimentación, calentamiento, formado y corte. El apilado, el conteo y la recogida de residuos de papel pueden añadirse como módulos.
| Trabajo dentro del ciclo | Proceso semiautomático | Proceso automático | ¿Cuál es la diferencia? |
|---|---|---|---|
| Alimentación de láminas | Láminas cortadas manualmente | Alimentación continua desde rollo | Un operario por máquina |
| Extracción y acabado | Retirar las láminas calientes y recortarlas por separado. | Punzonado integrado en el molde | Marcas de manipulación, segundo utillaje; |
| Apilado | Manual | Apilador de cinta o apiladora mecánica | Dos o tres personas |
| Residuos | Extracción manual | Residuos y material recuperado | Materiales y mano de obra |
¿Qué otras tareas deben realizar los operarios en las máquinas semiautomáticas?
Los operarios realizan varios pasos en cada ciclo del cargador manual: colocan las láminas, las sujetan, esperan a que se calienten, observan el proceso de formado, abren la máquina, retiran las láminas calientes con guantes, las llevan a la prensa de recorte y recogen los vasos. La máquina espera al operario en cada paso, y el resultado depende de cómo trabaje. Si la lámina se coloca unos milímetros fuera del centro, el material puede estirarse de forma desigual. Si el operario tarda demasiado en retirar la lámina formada, esta puede enfriarse y contraerse en el molde. El costo de la mano de obra es solo una parte del problema; también es importante mantener una calidad constante. Además, la descarga manual acerca las manos del operario a una zona caliente en cada ciclo. Los cargadores manuales requieren medidas de seguridad adicionales porque la zona de carga es una abertura en el resguardo de la máquina. El enclavamiento de seguridad de esa abertura puede requerir un nivel de prestaciones superior al de otros dispositivos de seguridad de la máquina.
El verdadero origen de las diferencias de velocidad
La diferencia entre las líneas de producción semiautomáticas y automáticas para fabricar vasos de plástico es evidente, pero la producción no es el único factor que afecta a los costos. Un cargador manual con una lámina de 600 × 400 mm y 12 cavidades puede completar 0,8 ciclos por minuto, incluyendo la carga, el calentamiento, el formado, la descarga y el recorte. Puede producir entre 600 y 1.200 vasos por hora y requiere de dos a tres trabajadores. Un Máquina automática para fabricar vasos de plástico Una línea con un molde de 730 × 320 mm y 36 cavidades puede funcionar a 20 ciclos por minuto. Un operario puede producir unos 43.000 vasos por hora.
La diferencia de producción es de unas 35 veces. Se debe principalmente al aumento del número de cavidades, de 12 a 36, y a la alimentación continua desde rollo, que evita las paradas asociadas al cambio de láminas. El resto se debe al funcionamiento de la máquina. Los cargadores manuales deben esperar a que se caliente cada lámina y requieren descarga manual. Las líneas automáticas de fabricación de vasos de plástico calientan, forman y cortan el material en un solo proceso.
La automatización reduce los tiempos de espera, pero no cambia las necesidades básicas de calentamiento del material. Calentar PP de 0,6 mm desde 25 °C hasta 155 °C sigue requiriendo aproximadamente 35 kJ/kg, con una capacidad calorífica específica de unos 1,9 kJ/kg·K. Por eso, la velocidad real de producción suele acercarse más a 20 ciclos por minuto que a los 30–48 ciclos por minuto indicados en algunos folletos. Las normas ISO 306 e ISO 527-3 abarcan ensayos de materiales, pero no establecen directamente la velocidad de producción de la máquina.


Cómo comparar los costos laborales cuando la producción es equivalente
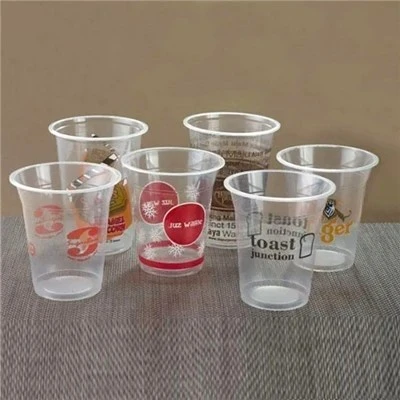
Para hacer una comparación justa, hay que comparar máquinas que produzcan la misma cantidad de vasos, no una sola máquina con una línea de producción completa. Una línea que produce unos 43.000 vasos por hora puede sustituir aproximadamente a 36 cargadores manuales que producen 1.200 vasos por hora. Cada cargador manual requiere dos o tres trabajadores, lo que suma alrededor de 90 personas, frente a una sola persona en la línea automatizada.
Al calcular el costo por cada mil vasos, el principal beneficio de una línea automática de fabricación de vasos de plástico es la reducción de los costos laborales. ISO 22400-2 ofrece un método para medir el rendimiento de la producción. Una medida útil es el número de horas necesarias para fabricar cierta cantidad de vasos. El procesamiento manual requiere aproximadamente 2,1 horas por cada 1.000 vasos, mientras que las líneas automatizadas requieren unos 0,023 hora-persona. Con un costo laboral de unos 3 dólares por hora, la operación manual cuesta aproximadamente 6,20 dólares por cada mil vasos y la línea automática, unos 0,07 dólares. La diferencia es de alrededor de 0,006 dólares por vaso, antes de tener en cuenta los residuos y el consumo de energía.
Las líneas de producción automáticas también pueden consumir menos energía porque funcionan a una velocidad constante, en lugar de detenerse entre láminas. La norma ISO 50001 ofrece orientación sobre gestión energética. Si una línea automatizada cuesta 100.000 dólares más que una máquina manual, el ahorro en mano de obra por sí solo podría compensar la diferencia después de producir 16 millones de vasos. La rentabilidad real depende de la producción, los salarios, el consumo de energía y la tasa de desperdicio.
Costos del espacio, la superficie de planta y el conjunto de máquinas
Para aumentar la producción con procesos manuales no basta con utilizar una máquina más grande: se necesitan más máquinas, lo que plantea nuevos problemas. Treinta y seis máquinas y sus equipos de recorte ocupan mucho espacio. Cada máquina también necesita sus propios resguardos de seguridad, mantenimiento y suministro de aire comprimido. Las líneas automáticas ocupan menos espacio. Solo el bastidor de formado mide unos 8 metros de largo, y una sola línea puede sustituir a muchas máquinas independientes.
Los cambios rápidos también son importantes. Si cambiar el tamaño de los vasos en una línea automatizada lleva medio día, la línea puede terminar fabricando un solo producto. En ese caso, un tiempo de cambio más corto resulta más útil que una velocidad máxima más alta. LITAI Machinery afirma que su máquina totalmente servoaccionada permite cambiar las herramientas en 20 minutos y recuperar los ajustes de producción guardados. Esto permite fabricar vasos de distintas formas y tamaños con menos tiempo de preparación.
Si resulta más fácil comprar una máquina semiautomática
A partir de cierto nivel de producción, la maquinaria manual es la opción adecuada. Una máquina que funciona un turno puede ser suficiente para producir cientos de miles de vasos al mes. Si la demanda es baja, la capacidad de producción de la máquina no supone un problema importante. Una línea automática podría ser una inversión desperdiciada si permanece inactiva.
Las máquinas semiautomáticas también pueden ser una buena opción para algunos materiales. Las láminas gruesas de plástico, de 2 a 3 mm, y las láminas que requieren un secado previo, como el PET, pueden ser más fáciles de manejar si los operarios cargan cada lámina manualmente. Los rodillos de alimentación pueden aumentar la tensión de la lámina. La norma ISO 11357-3 explica cómo medir el comportamiento de fusión y cristalización de los plásticos, lo que ayuda a seleccionar los materiales y controlar el proceso.
Los ciclos de producción cortos son otra razón para elegir máquinas semiautomáticas. Los moldes con menos cavidades suelen ser mucho más baratos que los moldes multicavidad para líneas automáticas. Por eso, pueden ser una mejor opción para productos nuevos cuya demanda aún no está comprobada. Se pueden fabricar muestras en máquinas semiautomáticas y acondicionarlas según ISO 291 antes de compararlas con los componentes de producción.
¿Qué término debería sustituir a «automático»?
Pida detalles sobre las intervenciones, no adjetivos. Una especificación útil debe enumerar las tareas manuales que quedan en un ciclo normal, el personal necesario, los segundos de trabajo por ciclo, cómo se alimenta el papel y cuál es el diámetro del rollo, si el recorte se realiza en el molde, cómo se evacuan los residuos y cuánto tiempo se ahorra realmente por vaso. Solicite un molde conforme al juego de planos revisado y pregunte qué sistema de calidad se aplica a su gestión. LITAI Machinery afirma utilizar un sistema de calidad ISO 9001 y ofrecer formado y corte en molde, apilado automático, conteo y recogida de residuos de papel. Este tipo de afirmaciones debe especificarse por escrito, en lugar de aceptarse como simples nombres de categorías. Después, pregunte qué ocurre con el producto entre la máquina y la mesa de empaquetado: es en ese tramo donde empiezan a aplicarse los requisitos de diseño higiénico para maquinaria alimentaria.
Preguntas frecuentes
¿La automatización total significa que no hay trabajadores en la línea de producción?
No. Esto significa que los trabajadores no tienen que manipular el producto durante el ciclo de formado y acabado. Sin embargo, alguien tendrá que cambiar los rollos de lámina, limpiar los atascos, examinar muestras y supervisar las máquinas. Una mejor forma de medir la automatización es contar cuántas veces debe intervenir un operario por cada 1.000 vasos, en lugar de contar cuántas personas hay cerca.
¿Se pueden actualizar posteriormente las máquinas semiautomáticas?
parcial. A menudo se pueden añadir equipos de apilado y sistemas de gestión de residuos en la salida de la máquina. El acabado mediante matriz es difícil de incorporar después, porque depende de la estación de formado y del molde. No es un simple accesorio.
¿Qué máquina produce vasos más uniformes?
Las líneas de producción totalmente automatizadas suelen ofrecer resultados uniformes, y no solo porque utilicen servomotores. El punzón de la matriz puede mantener las dimensiones del borde dentro de aproximadamente ±0,2 mm, ya que la misma herramienta forma y corta el vaso. Los operarios no tienen que trasladar el producto desde la plataforma de formado hasta una cortadora independiente. También se reducen las variaciones debidas a la manipulación y al tiempo de intervención de cada persona.
¿Qué se debe comprobar antes de hacer un pedido?
Las normas sobre contacto con alimentos se aplican no solo a las máquinas, sino también a las materias primas y los productos terminados. En la UE, el Reglamento (CE) n.º 1935/2004 y el Reglamento (UE) n.º 10/2011 de la Comisión regulan los materiales en contacto con alimentos y los materiales plásticos. En Estados Unidos, la norma FDA 21 CFR 177.1520 contempla determinados polímeros de olefinas. Si los operarios manipulan los vasos entre el formado y el envasado, la norma EN 1672-2 ofrece orientación sobre los requisitos de higiene para maquinaria. La Directiva (UE) 2019/904 también influye en la elección de materiales y en el uso de plásticos de un solo uso en la UE.
Las máquinas deben elegirse en función del volumen, el tipo de producto y el tiempo de producción, no solo de su nombre. Compruebe con qué frecuencia debe intervenir un operario, el tiempo de mano de obra por cada 1.000 vasos y cuánto se tarda en cambiar el tamaño del vaso. Las líneas totalmente automatizadas son convenientes cuando el volumen y las horas de funcionamiento bastan para compensar los costos adicionales.
Fuente de información
ISO 12100:2010 — Seguridad de las máquinas: evaluación y reducción de riesgos, incluidos los puntos de intervención durante el ciclo
ISO 13849-1 — Partes de los sistemas de mando relativas a la seguridad: nivel de prestaciones
IEC 60204-1 — Equipo eléctrico de las máquinas industriales
Reglamento (UE) 2023/1230 — comercialización de máquinas en el mercado europeo
ISO 22400-2 — Indicadores clave de rendimiento para la gestión de operaciones de fabricación
ISO 50001 — sistemas de gestión de la energía
ISO 306 — temperatura de reblandecimiento Vicat de los termoplásticos
ISO 527-3 — propiedades de tracción de películas y láminas
ISO 11357-3 — temperatura y entalpía de fusión y cristalización
ISO 291 — atmósferas normalizadas para el acondicionamiento y ensayo de plásticos
ISO 9001:2015 — sistemas de gestión de la calidad: requisitos
EN 1672-2 — Maquinaria para procesamiento de alimentos: requisitos de higiene
Reglamento (CE) n.º 1935/2004 — marco para los materiales en contacto con alimentos; Reglamento (UE) n.º 10/2011 de la Comisión — materiales plásticos destinados a entrar en contacto con alimentos; FDA de EE. UU., 21 CFR 177.1520 — polímeros de olefinas
Directiva 2019/904 — reducción del impacto de determinados productos de plástico de un solo uso