
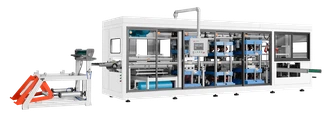
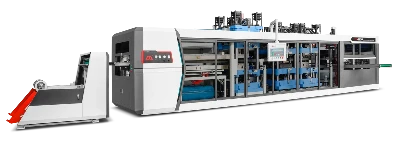

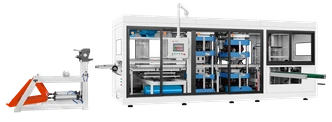
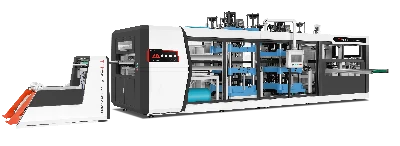
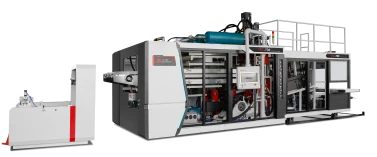
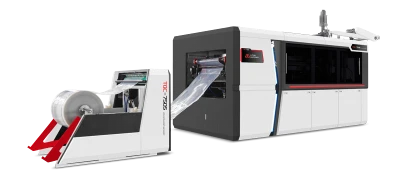
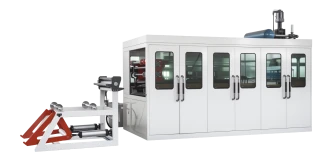
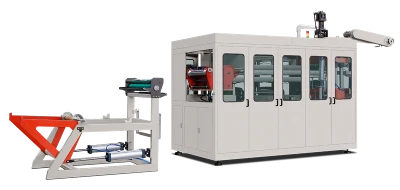
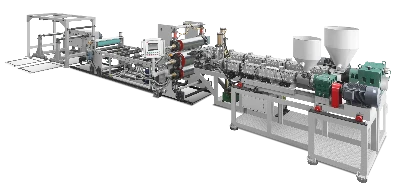
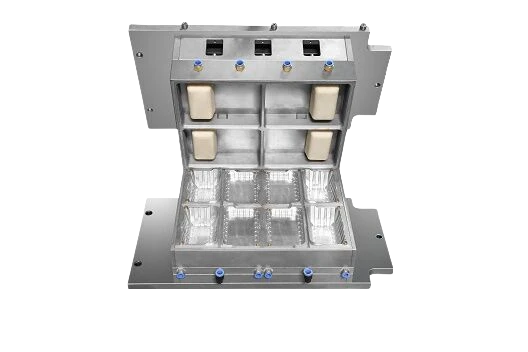
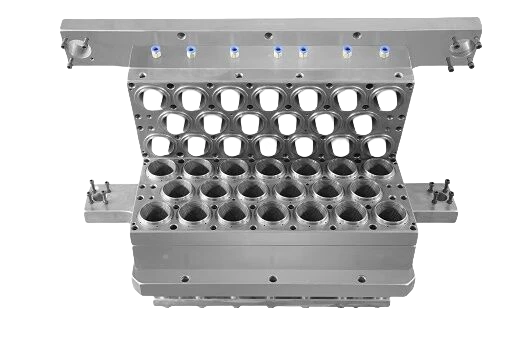
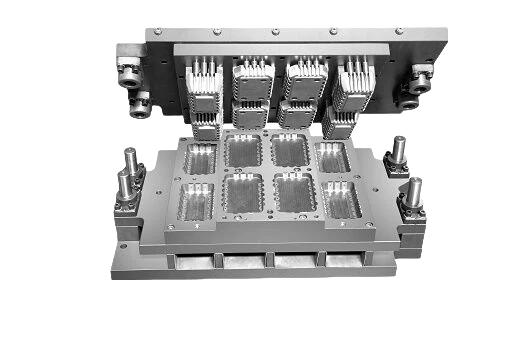

Máquina para fabricar vasos de plástico calienta una lámina plana de PP, PS, PET o PLA hasta ablandarla. Después, utiliza vacío y aire comprimido a 8 bar para presionarla contra un molde refrigerado por agua. La lámina se enfría y adopta la forma de un vaso. En el mismo ciclo, el vaso se recorta de la lámina mediante el molde.
Las máquinas no funden el plástico ni utilizan moldeo por inyección. Las paredes del vaso se forman a partir de la lámina original y se vuelven más delgadas donde el material se estira. El sistema de calentamiento, la presión del aire y el troquelado afectan al grosor de las paredes, la forma del borde y la velocidad de producción.
Las estaciones funcionan en un orden fijo
Las máquinas para fabricar vasos de plástico funcionan mediante una serie de pasos interdependientes. Primero, los rodillos de alimentación avanzan la lámina una longitud de molde. Luego, el calentador se coloca en posición y calienta la lámina durante 8–20 segundos, según su grosor. Cuando el calentador se retira, se cierra el molde. El vacío y el aire comprimido dan forma a la lámina, mientras que los canales de refrigeración del molde de aluminio la enfrían. Un punzón separa los vasos de la lámina y estos se recogen mediante un apilador de banda o un robot. Los recortes restantes se envían al granulador para su reciclaje.
Cada etapa debe completarse antes de comenzar la siguiente. El molde no puede abrirse hasta que se retire el calentador, y el punzón no puede cortar los vasos hasta que se hayan enfriado lo suficiente para desmoldearlos. Por eso, un calentamiento lento o un apilado lento pueden detener toda la línea de producción.
La seguridad de la máquina también es importante. La evaluación de riesgos sigue la norma ISO 12100; los equipos eléctricos, la IEC 60204-1; y los sistemas de control de seguridad se diseñan para cumplir los niveles de rendimiento de la ISO 13849-1. Estas normas ayudan a los fabricantes a cumplir los requisitos de la UE para maquinaria establecidos en el Reglamento (UE) 2023/1230.
LITAI Machinery fabrica máquinas con moldes basculantes y estructuras servoaccionadas o hidráulicas bajo un sistema de gestión de calidad ISO 9001. Estas máquinas alcanzan profundidades máximas de conformado de 125–180 mm y admiten láminas de hasta 770 mm de ancho.
El calor debe ajustarse a la ventana de proceso, no solo a la temperatura
En una máquina para fabricar vasos de plástico, las láminas deben alcanzar la temperatura adecuada para estirarse sin romperse. No deben calentarse tanto que se comben hacia el calentador o empiecen a agrietarse. Para PP, el rango es de aproximadamente 150–165 °C; para HIPS, de 120–140 °C; y para PET amorfo, de 110–130 °C. La temperatura para PLA es de aproximadamente 90 °C. El PLA se ablanda a temperaturas más bajas, lo que limita su temperatura de procesamiento. Su punto de ablandamiento puede medirse mediante el ensayo Vicat según la norma ISO 306, o mediante un ensayo de temperatura de transición según ASTM D3418.
Hay dos problemas comunes relacionados con este rango de temperatura. El primero es el pandeo de la lámina. Cuando se ablanda, pierde rigidez, por lo que una lámina de 0,3 mm se comba mucho más rápido que una de 1,8 mm. Por eso los calentadores se dividen en distintas zonas y se ajusta el nivel de calor de la parte superior e inferior. A menudo, la parte inferior se mantiene más fría para reducir el pandeo.
El segundo problema es el cambio en el tiempo de calentamiento. La temperatura y el tiempo de ciclo del calentador deben ajustarse simultáneamente. Si la máquina se configura para una lámina gruesa, la superficie de una lámina más delgada puede ampollarse o volverse blanquecina.
Cómo se forma un vaso
Por lo general, se utilizan las tres fuerzas en conjunto. El vacío por sí solo puede generar una diferencia de presión de aproximadamente 1 bar, suficiente para bandejas poco profundas y vasos bajos y anchos. El conformado a presión utiliza otro método: aire comprimido de 4 a 8 bar empuja la lámina caliente contra el molde. Esto permite obtener bordes más definidos y esquinas inferiores más ajustadas, y reduce el material sobrante entre cavidades contiguas.
El tapón de preestirado ayuda a resolver otro problema. El tapón caliente empuja la lámina hacia abajo antes de que el aire a presión o el vacío completen el proceso de conformado. Así, se desplaza más material hacia las paredes laterales y se evita extraer demasiado material del fondo.
El método adecuado depende de la relación de estirado, que se calcula dividiendo la profundidad del vaso por el diámetro de la boca. Por debajo de 1, suele bastar con aire o vacío. Entre 1 y 1,5, el tapón ayuda a evitar un grosor desigual de las paredes.
| Método de conformado | Presión disponible | Ideal para: | Ofertas y descuentos |
|---|---|---|---|
| Solo vacío | Aproximadamente 1 bar | Bandeja poco profunda, vaso bajo y ancho | Borde poco definido |
| Vacío con tapón de preestirado | 1 etapa de preestirado | Vaso profundo con una relación de estirado superior a 1,2 | Marcas del tapón: control adicional de temperatura |
| Presión con tapón de preestirado | 4–8 bar | Vaso delgado con borde bien definido | Costo del molde y diseño de los respiraderos |
| Solo presión | 4–8 bar | Las paredes son uniformes y la tensión es moderada. | Rebaba entre cavidades cerradas |
El molde de recorte determina si el vaso está listo para la venta
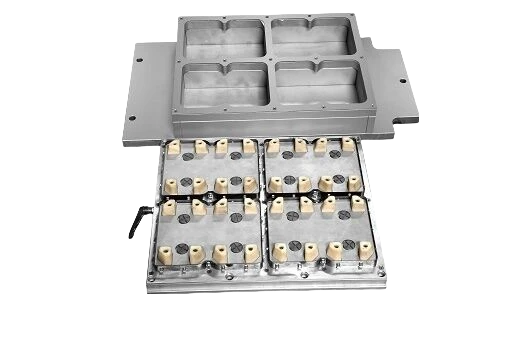
El recorte convierte la pieza moldeada en un producto terminado. En la mayoría de las líneas automatizadas, se realiza en el mismo ciclo. Mientras el vaso sigue en el molde, una cuchilla de acero o un punzón desciende y lo separa de la lámina. Así se evita que el vaso se mueva entre el moldeo y el corte.
Esto ayuda a mantener las dimensiones del borde dentro de una tolerancia de ±0,2 mm. Los bordes se recortan con las mismas herramientas que dieron forma a los vasos, lo que evita errores adicionales derivados de separar el enfriamiento, la contracción y el corte en distintas etapas. Las prensas de recorte independientes y el corte fuera de línea requieren manipulación adicional y un segundo juego de utillajes. También pueden ocasionar errores de alineación que se evitan al recortar en el propio molde.
El punzón también determina la forma de anidamiento de los vasos. Esto es importante para la producción y la venta. Si el borde del vaso es ligeramente demasiado grande, es posible que los vasos no se separen correctamente en el dispensador. Los compradores podrían culpar al producto.
Velocidad, no producción
La velocidad nominal de una máquina para fabricar vasos de plástico no es lo mismo que su producción real. Los folletos suelen indicar la velocidad sin carga de producción. El molde basculante puede girar 48 veces por minuto. Las máquinas servoaccionadas e hidráulicas de mayor tamaño pueden realizar 30–35 ciclos de moldeo por minuto. Estas cifras indican la velocidad de movimiento de la máquina, no cuánto tarda en calentar y enfriar cada vaso.
Veamos un ejemplo real. Un molde de 730 × 320 mm puede producir vasos de 78 mm de diámetro y con una separación entre centros de 80 mm. Tiene nueve cavidades y cuatro filas, para un total de 36 cavidades. Con PP de 0,6 mm, la velocidad real es de 20 ciclos por minuto y puede producir 720 vasos por minuto, o unos 43.000 vasos por hora. Si se utiliza la velocidad nominal de 48 ciclos por minuto, parecería que el mismo molde produce 1.728 vasos por minuto. Esto equivale a 2,4 veces la producción real.
El calentamiento ayuda a explicar la diferencia. En cada ciclo pasan por la máquina unos 140 g de polipropileno. Calentarlos de 25 °C a 155 °C, con un calor específico de aproximadamente 1,9 kJ/kg·K, requiere unos 35 kJ. A 20 ciclos por minuto, se necesitan 11–12 kW de energía neta, sin contar las pérdidas por radiación.
Esto también explica por qué los cambios rápidos de molde pueden ser más útiles que una mayor velocidad nominal. LITAI Machinery indica que sus máquinas servoaccionadas permiten cambiar de molde en tan solo 20 minutos. Esto ahorra más tiempo en la línea de producción al cambiar entre varios tamaños de vaso.
El grosor de las paredes: donde muchos vasos fallan
El grosor de las paredes de un vaso termoformado no es uniforme. Un error común es confundir el grosor de la lámina con el del vaso. El material se estira desde el fondo hasta las paredes laterales, por lo que una lámina de 0,6 mm puede convertirse en un vaso con un fondo de 0,18 mm y un borde de 0,5 mm.
Tres factores afectan el grosor de las paredes. La relación de estirado influye en cómo se distribuye el material. El tapón de preestirado y el conformado a presión ayudan a reducir la diferencia entre el grosor de la parte superior y el del fondo, de una proporción de aproximadamente 3:1 a menos de 2:1. La temperatura del molde también es importante. Los moldes templados permiten que la lámina se estire durante más tiempo antes de enfriarse y dejar de deformarse, pero también aumentan el tiempo de ciclo.
Los datos de los ensayos de tracción según la norma ISO 527-3 ayudan a los operarios a configurar el proceso de conformado. El grado de la resina, por sí solo, no aporta suficiente información. Por eso LITAI Machinery especifica una tolerancia de conformado de ±0,2 mm en lugar de utilizar el grosor de la lámina como medida principal.
Para reducir el grosor de la lámina de forma segura, primero identifique la parte más delgada del vaso. Corte una muestra en piezas pequeñas y mida el grosor de las paredes en distintos puntos.
Al cambiar de resina, no basta con cambiar los parámetros
Cambiar de material no consiste simplemente en modificar los ajustes de la máquina. El PP se moldea a alta temperatura y tiene un amplio rango de conformado. También es adecuado para formar vasos profundos y puede contener líquidos calientes. Por eso suele considerarse una alternativa a los vasos de papel.
El HIPS es una opción de bajo costo. Es fácil de termoformar e imprimir, pero puede romperse con los impactos. El PET requiere condiciones distintas. La lámina debe estar seca y el rango de temperatura de moldeo es estrecho. Para vasos que contendrán líquidos calientes, el molde y el ciclo también deben tener en cuenta la cristalización, no solo el ablandamiento. La norma ISO 11357-3 mide el comportamiento de fusión y cristalización y ayuda a determinar el proceso adecuado.
El PLA se termoforma bien a 90–120 °C, pero puede deformarse al llenarse con un líquido caliente. Para reducir este riesgo, elija el grado de material y el grosor de pared adecuados.
Las máquinas compatibles con PP, PS, PET, PVC y PLA pueden contar con calentadores, sistemas de vacío y sistemas de descarga adecuados para estos materiales. Sin embargo, eso no significa que una misma configuración funcione con todos ellos. LITAI Machinery ofrece líneas de producción para PP, PS, HIPS, PET, PVC y materiales mezclados con almidón de maíz. Por eso es importante elegir tanto las zonas de calentamiento como los sistemas de apilado adecuados.
El cumplimiento de los requisitos para el contacto con alimentos también depende de los ingredientes. En la UE, el Reglamento (CE) n.º 1935/2004 y el Reglamento (UE) n.º 10/2011 de la Comisión se aplican a los materiales pertinentes destinados a entrar en contacto con alimentos. En EE. UU., la norma FDA 21 CFR 177.1520 incluye ciertos polímeros de olefinas. El cumplimiento depende del polímero y de sus aditivos. El uso de PP para fabricar vasos no garantiza automáticamente que estos cumplan los requisitos.
Preguntas frecuentes
¿Esta máquina fabrica vasos directamente a partir de gránulos de resina?
No. Los vasos se fabrican a partir de gránulos. Para ello, se puede utilizar una línea completa de producción con una línea de extrusión de lámina, o comprar rollos de lámina. Primero, los gránulos se transforman en láminas delgadas. Después, la tolerancia del grosor de la lámina influye en el proceso de conformado.
¿Qué profundidad de vaso puede formar una máquina?
Actualmente, varias máquinas pueden formar vasos de hasta 180 mm de profundidad. Las máquinas hidráulicas suelen alcanzar los 125 mm. La principal limitación no es solo la profundidad del vaso: también importa la relación de estirado. Un vaso de 180 mm de profundidad y 90 mm de diámetro requiere un tapón de preestirado, conformado a presión y un control cuidadoso de la temperatura del molde para asegurar el fondo.
¿Por qué el fondo del vaso es delgado y los bordes gruesos?
Esto ocurre porque la lámina se estira desde el centro hacia los lados. El material del fondo se estira y se adelgaza. El borde conserva más de su grosor original porque se estira menos. El uso de un tapón de preestirado, una presión de conformado más alta y un molde templado ayuda a distribuir más material hacia las paredes laterales. Sin embargo, no es posible eliminar por completo la diferencia de grosor.
Qué comprobar durante una prueba de funcionamiento
La calidad de la máquina para fabricar vasos de plástico depende de la calidad del material que se utilice. Realice sus propias pruebas y mediciones en lugar de confiar en los folletos. Corte un vaso y mida el grosor del borde, de la pared central y del fondo. Las diferencias entre estas mediciones son más importantes que el grosor promedio. Mida consecutivamente el diámetro del borde de 20 vasos para comprobar el rango de tamaños real. El tiempo de ciclo debe incluir calentamiento, enfriamiento y recorte; no solo el tiempo que la máquina funciona sin carga. Pese el material sobrante tras el moldeo y compárelo con el peso del vaso terminado. Una máquina bien equipada puede producir muy poco desperdicio. Acondicione las muestras según la norma ISO 291 y determine si cumplen los requisitos.
Fuente de información
ISO 12100:2010: seguridad de las máquinas: principios generales de diseño, evaluación de riesgos y reducción de riesgos
ISO 13849-1: partes de los sistemas de mando relativas a la seguridad y nivel de rendimiento
IEC 60204-1: equipo eléctrico de las máquinas industriales
Reglamento (UE) 2023/1230: comercialización de máquinas en el mercado europeo
ISO 9001:2015: sistemas de gestión de la calidad; requisitos
ASTM D3418: determinación de las temperaturas de transición de polímeros mediante calorimetría diferencial de barrido
ISO 11357-3: temperatura y entalpía de fusión y cristalización
ISO 306: temperatura de reblandecimiento Vicat de los termoplásticos
ISO 527-3: propiedades de tracción de películas y láminas
ISO 291: atmósferas normalizadas para el acondicionamiento y ensayo de plásticos
Reglamento (CE) n.º 1935/2004: marco para los materiales en contacto con alimentos; Reglamento (UE) n.º 10/2011 de la Comisión: materiales plásticos en contacto con alimentos
FDA de EE. UU., 21 CFR 177.1520: polímeros de olefinas
Directiva 2019/904: reducción del impacto de determinados productos de plástico de un solo uso