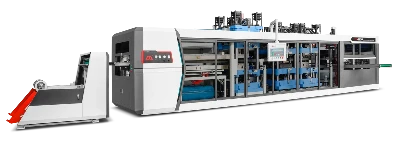

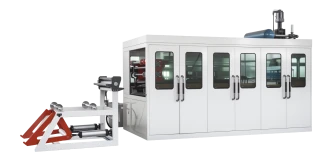
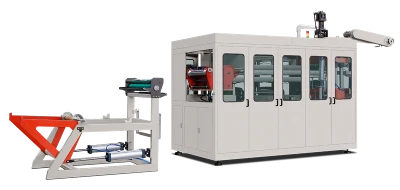
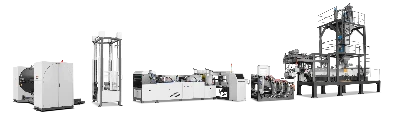
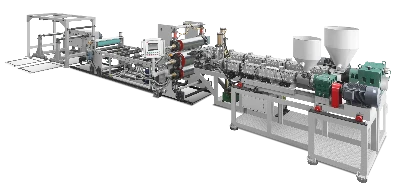
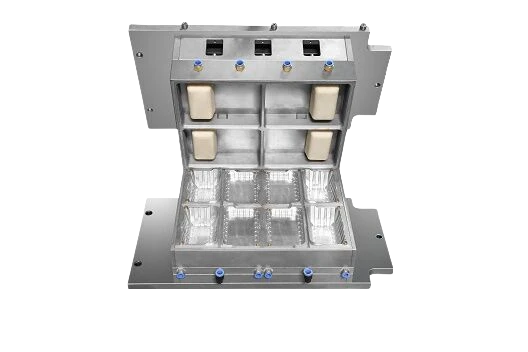
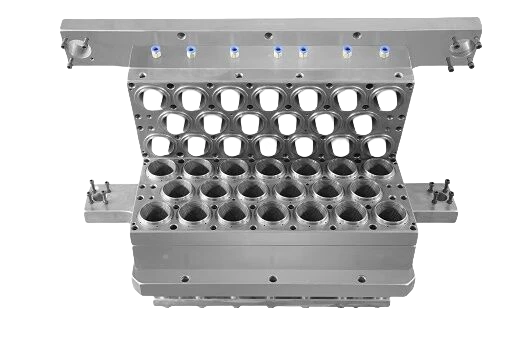

Como equipo fundamental de la industria moderna del embalaje, el funcionamiento estable de las máquinas para fabricar vasos de plástico influye directamente en la eficiencia de producción y la calidad del producto. Una gestión sistemática del mantenimiento puede prolongar considerablemente la vida útil de los equipos, reducir la tasa de fallas y mejorar la eficiencia energética. De acuerdo con las prácticas del sector y las teorías de mantenimiento de equipos, este artículo describe las principales estrategias de mantenimiento desde cuatro perspectivas: estructura mecánica, sistema hidráulico, control eléctrico y parámetros del proceso, con el objetivo de prolongar la vida útil de los equipos.
I. Mantenimiento perfeccionado de las estructuras mecánicas
1. Gestión de la lubricación de los componentes móviles clave
La unidad de cierre, el sistema de expulsión y el conjunto de barras guía de las máquinas para fabricar vasos de plástico son componentes móviles sometidos a cargas elevadas y requieren un sistema de lubricación por niveles. En la unidad de cierre, las cuatro barras de unión deben limpiarse a diario para eliminar los residuos de aceite de su superficie, lubricarse semanalmente con grasa de litio con disulfuro de molibdeno 00# y revisarse mensualmente para detectar desviaciones de paralelismo mediante alineación láser (tolerancia ≤ 0,05 mm). La experiencia demuestra que aplicar estrictamente este procedimiento puede reducir el desgaste de las placas en un 60 % y multiplicar por 2 o 3 la vida útil del molde.
El mantenimiento del sistema de expulsión debe priorizar la rectitud de las varillas expulsoras. La desviación debe medirse mensualmente con un reloj comparador. Si la deformación supera los 0,1 mm, la varilla debe sustituirse. Según el caso práctico, retrasar la sustitución de una varilla expulsora doblada provocó la rotura del pasador del núcleo del molde y pérdidas económicas directas superiores a 15.000 dólares.
2. Sustitución preventiva de los sistemas de transmisión
La tensión de los sistemas de transmisión por correa debe medirse trimestralmente con un tensiómetro para correas y mantenerse dentro de los valores especificados por el fabricante. El análisis estadístico indica que el 80 % de las fallas prematuras de las correas se debe al desgaste por deslizamiento causado por una tensión insuficiente. En las transmisiones por correas síncronas, el perfil de los dientes debe revisarse mensualmente y la correa debe sustituirse si el desgaste de los dientes supera el 15 %.
El mantenimiento de la caja de engranajes requiere supervisar el estado del aceite y tomar muestras para analizar las partículas ferrosas cada 500 horas de funcionamiento. Si el recuento de partículas alcanza el nivel 18/16 de la norma ISO 4406, se debe cambiar de inmediato el aceite de engranajes e investigar el desgaste. Gracias a este programa, las empresas de envases para alimentos han ampliado los intervalos entre revisiones generales de la caja de engranajes de 18 a 36 meses.
ii. Mantenimiento avanzado de los sistemas hidráulicos
1. Gestión dinámica de la calidad del aceite
La limpieza del aceite hidráulico influye directamente en la fiabilidad del sistema y requiere tres niveles de filtración: un filtro de 10 μm en las líneas de retorno al depósito, un filtro de alta presión de 5 μm para las bombas y un filtro de precisión de 3 μm para las servoválvulas. La experiencia empresarial ha confirmado que la vida útil de los componentes hidráulicos del sistema se triplica.
La temperatura óptima del aceite debe mantenerse entre 40 y 50 °C. Si supera los 60 °C, se debe revisar inmediatamente el sistema de refrigeración. En un caso de reparación, la acumulación de incrustaciones en los serpentines de refrigeración provocó un sobrecalentamiento continuo que hizo que la bomba hidráulica se agarrotara y fallara en tres meses. Se recomienda realizar pruebas de presión para detectar incrustaciones cada dos años y verificar la zona de drenaje.
2. Sustitución periódica de los sellos
La sustitución de los sellos de los cilindros hidráulicos debe programarse según la presión y la temperatura de funcionamiento. Los sellos en U de los sistemas de alta presión (>21 MPa) deben sustituirse cada 2.000 horas, mientras que en los sistemas de presión media o baja el intervalo puede ampliarse a 4.000 horas. Este protocolo redujo las tasas de fugas internas de una empresa del 15 % a menos del 3 %.
La junta tórica de la conexión de la tubería debe sustituirse cada vez que se desmonte y lubricarse con aceite hidráulico antes de instalarla. Reutilizarla puede multiplicar por ocho la probabilidad de fugas en comparación con una junta nueva. Se recomiendan sellos de caucho fluorado, cuya resistencia a la temperatura es un 40 % superior a la del caucho nitrílico estándar.
III. Mantenimiento inteligente de los sistemas eléctricos
1. Gestión del ciclo de vida de los componentes principales
Los contactores y relés requieren supervisión del desgaste de los contactos y mediciones mensuales de temperatura por infrarrojos. Si la temperatura supera los 25 °C, deben sustituirse de inmediato. Las estadísticas empresariales indican que su sustitución oportuna puede prevenir el 80 % de las quemaduras de motores.
El mantenimiento de los servodrives debe priorizar los ventiladores de refrigeración. Sus rodamientos deben sustituirse cada 5.000 horas y los ventiladores completos, cada 20.000 horas. En un caso práctico, retrasar la sustitución de un rodamiento del ventilador provocó el sobrecalentamiento y la avería de un módulo IGBT; la reparación costó hasta un 30 % del valor del equipo.
2. Inspección periódica del sistema de puesta a tierra
Al medir trimestralmente la resistencia de puesta a tierra con un telurómetro, hay que comprobar que el valor sea < 4 Ω. La experiencia empresarial demuestra que una puesta a tierra adecuada puede reducir en un 50 % la tasa de fallas eléctricas y minimizar las interferencias electromagnéticas en el sistema de control. Las barras de puesta a tierra de cobre resisten mejor la corrosión que las alternativas de acero.
IV. INTRODUCCIÓN: gestión optimizada de los parámetros del proceso
1. Control preciso de la temperatura
Las zonas de calentamiento requieren una estrategia de control por segmentos, con temperaturas graduales ajustadas según las secciones del cilindro. Una empresa redujo las fluctuaciones de temperatura de ±10 °C a ±3 °C mediante la supervisión con sensores infrarrojos, lo que aumentó un 40 % la uniformidad de la masa fundida. Se recomienda calibrar los termopares cada seis meses y sustituirlos de inmediato si la desviación supera ±2 °C.
2. Ajuste dinámico del sistema de presión
La fuerza de cierre debe calcularse dinámicamente según el tamaño del molde, ya que una fuerza excesiva puede deformar la placa. Un caso práctico reveló que aplicar durante mucho tiempo una fuerza de cierre excesiva puede causar una deformación permanente de la placa, con costos de reparación superiores a 30.000 dólares. Se recomienda utilizar sensores de presión para mantener la fuerza de cierre dentro del 110 % del valor teórico.
Control de servoválvulas: la presión de inyección debe configurarse siguiendo el principio de «lento-rápido-lento» para obtener un perfil de presión preciso. Una empresa redujo la tasa de rebabas del 8 % al 1,5 % y disminuyó el consumo de energía al optimizar la curva de presión.
Prácticas innovadoras de sistemas de mantenimiento.
1. Creación de una plataforma digital de mantenimiento
Implementar sistemas de gestión del estado de los equipos que combinen el análisis de vibraciones con la supervisión del aceite y la temperatura. Una empresa alcanzó una precisión del 85 % en la predicción de fallas y redujo un 60 % el tiempo de inactividad no planificado gracias al sistema. Se recomienda utilizar terminales móviles de mantenimiento para programar tareas en tiempo real y gestionar las órdenes en un ciclo cerrado.
2. Desarrollo de las competencias del personal de mantenimiento
Establecer un sistema de capacitación de tres niveles que combine teoría, práctica y certificación para desarrollar competencias integrales de mantenimiento electromecánico e hidráulico. Las estadísticas empresariales muestran que los técnicos capacitados sistemáticamente pueden reducir en un 40 % el tiempo de diagnóstico y solución de problemas y mejorar en un 35 % la precisión en la sustitución de repuestos. Se recomienda realizar simulacros de mantenimiento interdepartamentales cada trimestre para mejorar la capacidad de respuesta ante emergencias.
Conclusión:
Prolongar la vida útil de la maquinaria para fabricar vasos de plástico requiere un enfoque de ingeniería sistemático, que coordine el diseño de los equipos, los protocolos de mantenimiento, las capacidades del personal y otros aspectos. La estrategia de mantenimiento descrita en este artículo permite a una empresa aumentar la vida útil promedio de sus equipos de 8 a 12 años y reducir un 35 % los costos de mantenimiento por unidad de producto. En el contexto de la Industria 4.0, la combinación de la tecnología IoT y el mantenimiento predictivo se convertirá en una nueva frontera en la gestión de equipos y proporcionará una base sólida para la sostenibilidad de la industria del embalaje plástico.