
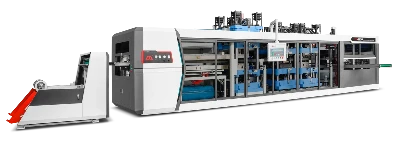

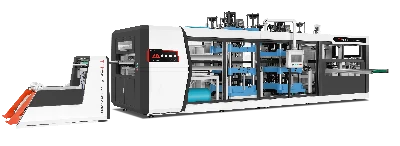
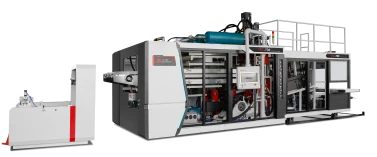
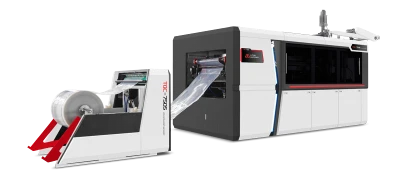
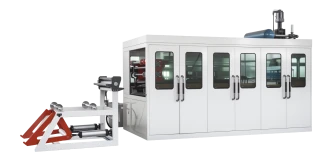
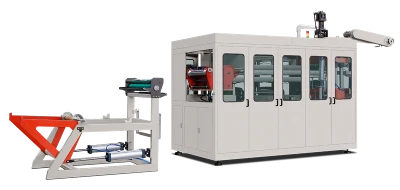
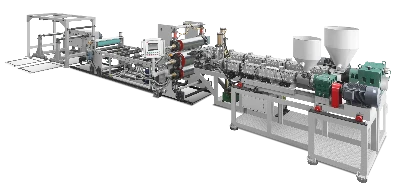
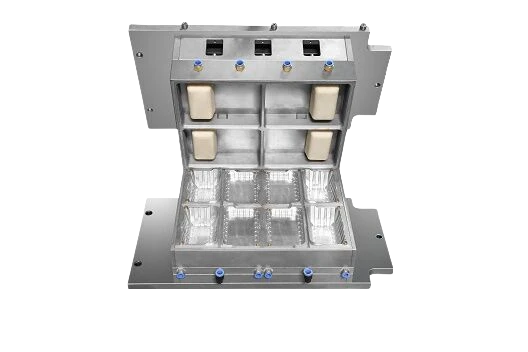
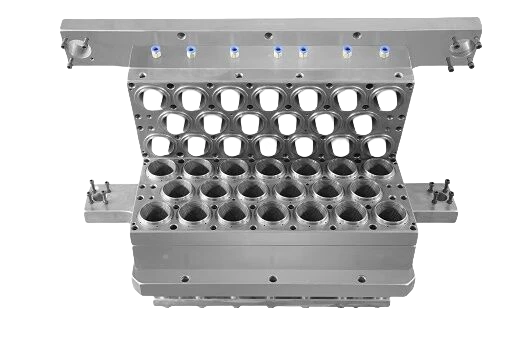
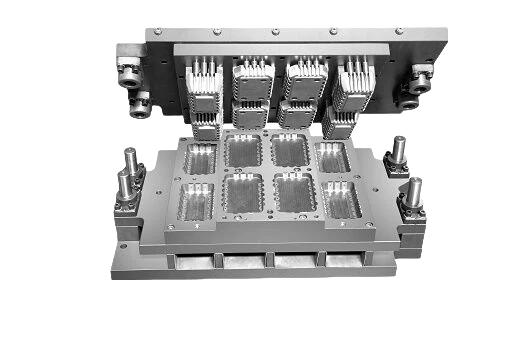

En el contexto de la crisis energética mundial y los objetivos de neutralidad de carbono, la industria del plástico afronta una presión sin precedentes para reducir el consumo energético y las emisiones de carbono. Los vasos de plástico, productos de uso cotidiano que se fabrican en grandes cantidades, generan un consumo energético y unas emisiones de carbono considerables durante su producción. De acuerdo con las últimas tendencias en el desarrollo tecnológico de las líneas de producción de vasos de plástico y con casos prácticos del sector, este artículo explora sistemáticamente las vías para ahorrar energía y mejorar la eficiencia energética línea de producción de vasos de plástico para ofrecer una solución práctica para la transformación ecológica del sector.
1. Optimización de los procesos principales: reducir el consumo energético desde el origen.
1.1 Control preciso de los parámetros de moldeo por inyección
El moldeo por inyección es el proceso central de la producción de vasos de plástico y representa más del 60%% del consumo energético de toda la línea de producción. La optimización de los parámetros de presión y tiempo permite lograr un ahorro energético considerable sin comprometer la calidad del producto. Por ejemplo, el uso de mantenimiento de presión en varias etapas, combinado con sistemas inteligentes de control de presión, puede reducir el consumo energético entre un 20 y un 30 por ciento. Un estudio de caso muestra que, al reducir la presión de 120 MPa a 90 MPa y el consumo energético por molde de 0,18 kW·h a 0,13 kW·h, la tasa de productos conformes aumenta un 5 por ciento.
La optimización del sistema de refrigeración es otro avance importante. Los sistemas tradicionales de refrigeración por aire consumen más energía, pero sustituirlos por sistemas de refrigeración por agua con torres de circuito cerrado puede reducir el consumo energético de refrigeración en más del 40%. En un proyecto de modernización de una línea, se optimizó la disposición de los canales de agua del molde y se utilizaron nanofluidos como medio refrigerante. El tiempo de enfriamiento se redujo un 35 35%, el ciclo del molde pasó de 18 a 12 segundos y se ahorraron 120.000 kW·h de electricidad al año.
1.2 Mejora de la eficiencia de los procesos de extrusión
En los procesos en los que el cuerpo y la tapa del vaso se fabrican por separado, el proceso de extrusión ofrece un gran potencial de ahorro energético. El uso de un tornillo de paso variable en lugar de uno convencional de paso constante puede mejorar la eficiencia de plastificación entre un 15% y un 20%. Una empresa optimizó la distribución de la temperatura en las zonas de calentamiento para evitar el sobrecalentamiento localizado y el desperdicio de energía. Además, al incorporar sistemas inteligentes de control de temperatura para ajustar dinámicamente la potencia, redujo el consumo energético por unidad de producto de 0,32 kW·h/kg a 0,25 kW·h/kg.
2. Modernización de equipos y transformación inteligente
2.1 Incorporación de sistemas de accionamiento eficientes
La eficiencia de conversión energética de las máquinas hidráulicas tradicionales de moldeo por inyección es de apenas 60% a 70%, mientras que la de las máquinas totalmente eléctricas accionadas directamente por servomotores puede alcanzar el 90%. Una empresa sustituyó sus 12 prensas hidráulicas por modelos totalmente eléctricos, con lo que redujo el consumo anual de electricidad de 4,8 millones de kW·h a 2,8 millones de kW·h, una mejora de eficiencia del 42%. En los sistemas hidráulicos, la combinación de regulación de velocidad por variación de frecuencia y aceite hidráulico de baja presión puede reducir el consumo energético del sistema entre un 25% y un 30%.
2.2 Integración de sistemas de control inteligente
Los parámetros de producción pueden optimizarse en tiempo real mediante la implementación de sistemas de control distribuido (DCS) y sistemas de ejecución de fabricación (MES). Tras incorporar algoritmos de inteligencia artificial, una línea de producción ajustó automáticamente parámetros como la velocidad de inyección y el tiempo de mantenimiento de presión según las características de las materias primas, la temperatura ambiente y otros factores. Así, la variación del consumo energético por unidad de producto se redujo de ±8% a ±2%. En combinación con sistemas de mantenimiento predictivo, la tasa de fallas de los equipos disminuyó un 40% y las paradas imprevistas se redujeron un 60%.
2.3 Instalación de sistemas de recuperación de calor residual
La producción de vasos de plástico genera una cantidad considerable de calor residual. La disipación de calor del cilindro de la extrusora y el calentamiento hidráulico representan el 30% de la energía térmica de baja calidad total. Mediante la instalación de un dispositivo de recuperación de calor residual con tubos de calor, esta energía puede aprovecharse para precalentar las materias primas o calentar el taller. La experiencia de una empresa mostró que, tras poner en funcionamiento el sistema de recuperación de calor residual, el consumo de gas natural disminuyó un 25% y se ahorraron anualmente 120 toneladas de carbón estándar.
3. Optimización de la estructura energética y aprovechamiento de las energías renovables
3.1 Soluciones de sustitución por energías limpias
La instalación de un sistema fotovoltaico (FV) en el techo de la planta, combinado con un modelo de «autogeneración e inyección de los excedentes a la red», puede cubrir entre el 30% y el 40% de la demanda eléctrica de la línea de producción. La central fotovoltaica de 5 MW de una empresa genera 6 millones de kWh de electricidad al año, lo que equivale a evitar 4.800 toneladas de emisiones de dióxido de carbono. El gas de síntesis obtenido mediante la pirólisis de residuos plásticos puede utilizarse como fuente de energía para alimentar calderas y facilitar la recuperación energética.
3.2 Medidas para optimizar la calidad de la energía eléctrica
La instalación de filtros activos de potencia (APF) y restauradores dinámicos de tensión (DVR) puede eliminar las fluctuaciones de voltaje y las interferencias armónicas, además de mejorar la eficiencia operativa de los equipos. Tras la modernización, el factor de potencia de una línea de producción aumentó de 0,78 a 0,95 y la carga del transformador disminuyó un 18%, lo que permitió ahorrar 150.000 kW·h de electricidad al año.
4. Sustitución de materias primas y diseño ligero
4.1 Aplicación de materiales de origen biológico
Los procesos de producción tradicionales de polietileno (PE) y polipropileno (PP) generan más emisiones de carbono, mientras que los plásticos biodegradables, como el ácido poliláctico (PLA), tienen una intensidad de emisiones de carbono un 40% menor. Una empresa desarrolló compuestos de PLA y fibra de bambú que redujeron el peso de cada vaso de 8 gramos a 6 gramos sin afectar su resistencia, disminuyendo el consumo de materias primas un 25% y el consumo energético de producción un 18%.
4.2 Diseño estructural optimizado
Mediante tecnología de simulación CAE, se optimiza la distribución del espesor de la pared del vaso y se reduce el espesor del material sin comprometer sus propiedades mecánicas. Gracias al diseño con optimización topológica, una empresa redujo el espesor del fondo del vaso de 1,2 mm a 0,9 mm, disminuyendo un 20% la cantidad de materia prima utilizada por vaso y un 15% el ciclo de moldeo por inyección. Combinada con la tecnología de coextrusión multicapa, esta técnica permite formar una capa de aire aislante en la pared del vaso, mejorar un 30% el rendimiento térmico y reducir el uso de materiales.
V. Recuperación de residuos y aprovechamiento de recursos
5.1 Sistema de reciclaje de recortes
Instale una línea integrada de trituración, lavado, granulación y modificación para convertir los recortes del moldeo por inyección en gránulos reciclados. La incorporación de entre un 20 y un 30 por ciento de material reciclado puede reducir los costos de materias primas entre un 15 y un 20 por ciento sin comprometer la calidad del producto. La experiencia de una empresa mostró que los vasos fabricados con materiales reciclados conservaron el 92% de la resistencia a la tracción y el 88 por ciento de la resistencia al impacto de los vasos fabricados con materias primas vírgenes.
Tecnologías de ahorro energético para el tratamiento de gases de escape
El tratamiento de compuestos orgánicos volátiles (COV) durante el moldeo por inyección es un aspecto clave del ahorro energético. Mediante la tecnología de concentración con rotor de zeolita y combustión catalítica, los gases de escape de baja concentración pueden concentrarse 20 veces antes del tratamiento, y la eficiencia de recuperación térmica puede superar el 85%. Tras la modernización, una empresa redujo su consumo de gas un 60% y amplió a dos años el intervalo entre reemplazos del catalizador, con un ahorro anual de 400.000 yuanes en costos operativos.
6. Gestión colaborativa de la cadena de suministro ecológica
6.1 Descarbonización de las materias primas de proveedores
Solicite a los proveedores datos sobre la huella de carbono y dé prioridad a las materias primas producidas con electricidad de origen renovable. Una empresa creó un sistema de evaluación de la huella de carbono de sus proveedores y, mediante la compra centralizada, redujo un 12% la intensidad de emisiones de las materias primas y un 15% el consumo energético de la logística.
6.2 Optimización de la logística de distribución
Para reducir el consumo energético de la distribución, se utilizan vehículos de nueva energía y algoritmos de optimización de rutas. 1. Al sustituir los camiones diésel por furgonetas eléctricas mediante sistemas inteligentes de despacho, las emisiones de carbono del transporte se reducen un 70 por ciento y el tiempo de inactividad de los vehículos disminuye del 25 al 10 por ciento.
7. Vías de implementación y evaluación de beneficios
7.1 Estrategia de transformación por etapas
De acuerdo con el principio de «atender las necesidades urgentes y beneficiar a la población», se debe orientar a las empresas para que implementen el sistema por etapas: durante el primer año, deberán completar las mejoras de eficiencia energética de los equipos y la instalación de sistemas de recuperación de calor residual, con un periodo de amortización previsto de 2 a 3 años; durante el segundo año, deberán impulsar la sustitución por energías limpias y la modernización inteligente, con una reducción de más del 20% en la intensidad del consumo energético; y durante el tercer año, deberán establecer un sistema de cadena de suministro ecológica para reducir las emisiones de carbono a lo largo de todo el ciclo de vida.
7.2 Análisis integral de beneficios
Para las empresas que producen 100 millones de vasos de plástico al año, la implementación integral de estas medidas permitirá ahorrar anualmente 8 millones de kW·h de electricidad, evitar 6.400 toneladas de emisiones de dióxido de carbono y reducir en 3 millones de yuanes los costos de materias primas y en otros 3 millones de yuanes los costos de eliminación de residuos. Aunque la inversión inicial será de unos 20 millones de dólares, los ingresos derivados del ahorro energético y del comercio de carbono permitirán recuperarla en un plazo de 4 a 5 años.
Conclusión:
Para reducir el consumo energético de línea de producción de vasos de plásticoSe debe adoptar un enfoque sistemático que abarque la optimización de procesos, la modernización de equipos, la gestión energética, la sustitución de materias primas y el reciclaje de residuos. Al implementar soluciones innovadoras, como tecnologías de control inteligente, alternativas de energía limpia y diseños ligeros, las empresas pueden reducir significativamente los costos operativos, mejorar su competitividad en el mercado y convertirse en un referente para la transformación ecológica de la industria. En el contexto de los objetivos de neutralidad de carbono, el ahorro energético se ha convertido en una condición indispensable para la supervivencia y el crecimiento de la industria del plástico, y la innovación continua es clave para conquistar el mercado del futuro.